
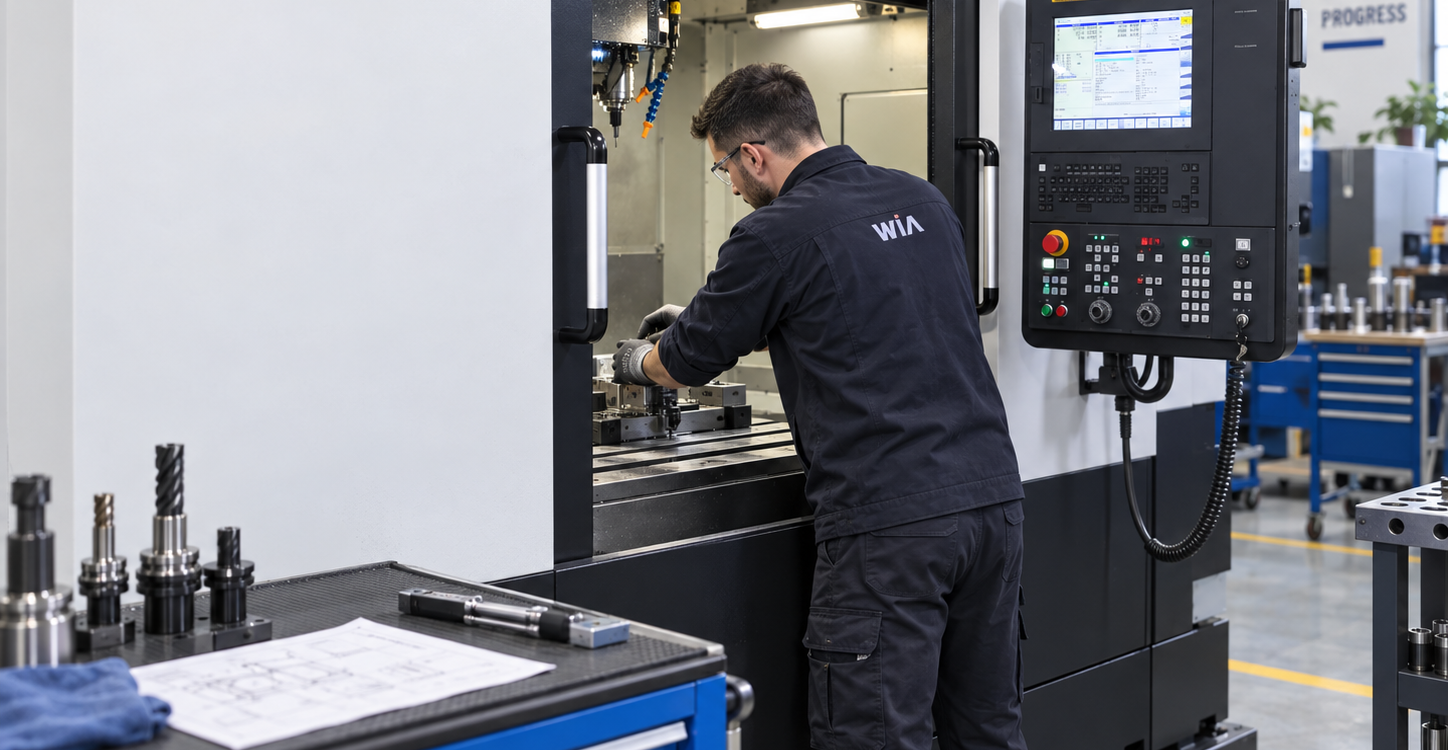
Подготовка оборудования с числовым программным управлением начинается до выпуска первой годной детали. Необходимо установить оснастку и режущий инструмент, выполнить рабочие привязки, проверить перемещения, провести пробный цикл и убедиться, что результат соответствует чертежу и требованиям технологического процесса. Связь между технологической документацией и реальной обработкой на станке обеспечивает наладчик.
Наладчик станков с ЧПУ — это технический специалист, который подготавливает оборудование к изготовлению конкретной детали или партии и обеспечивает устойчивое выполнение заданного технологического цикла. Его работа находится на стыке технологии резания, механики оборудования, системы управления и измерений. От квалификации наладчика зависят время переналадки, качество первой детали, точность обработки и стабильность дальнейшего выпуска продукции.
В чем разница между наладчиком ЧПУ и оператором
На предприятиях распределение функций может отличаться. В типовой схеме наладчик подготавливает станок к выпуску новой детали или партии, а оператор работает на уже настроенном оборудовании: устанавливает и снимает заготовки, запускает рабочий цикл, контролирует ход обработки и качество продукции в пределах своей ответственности.
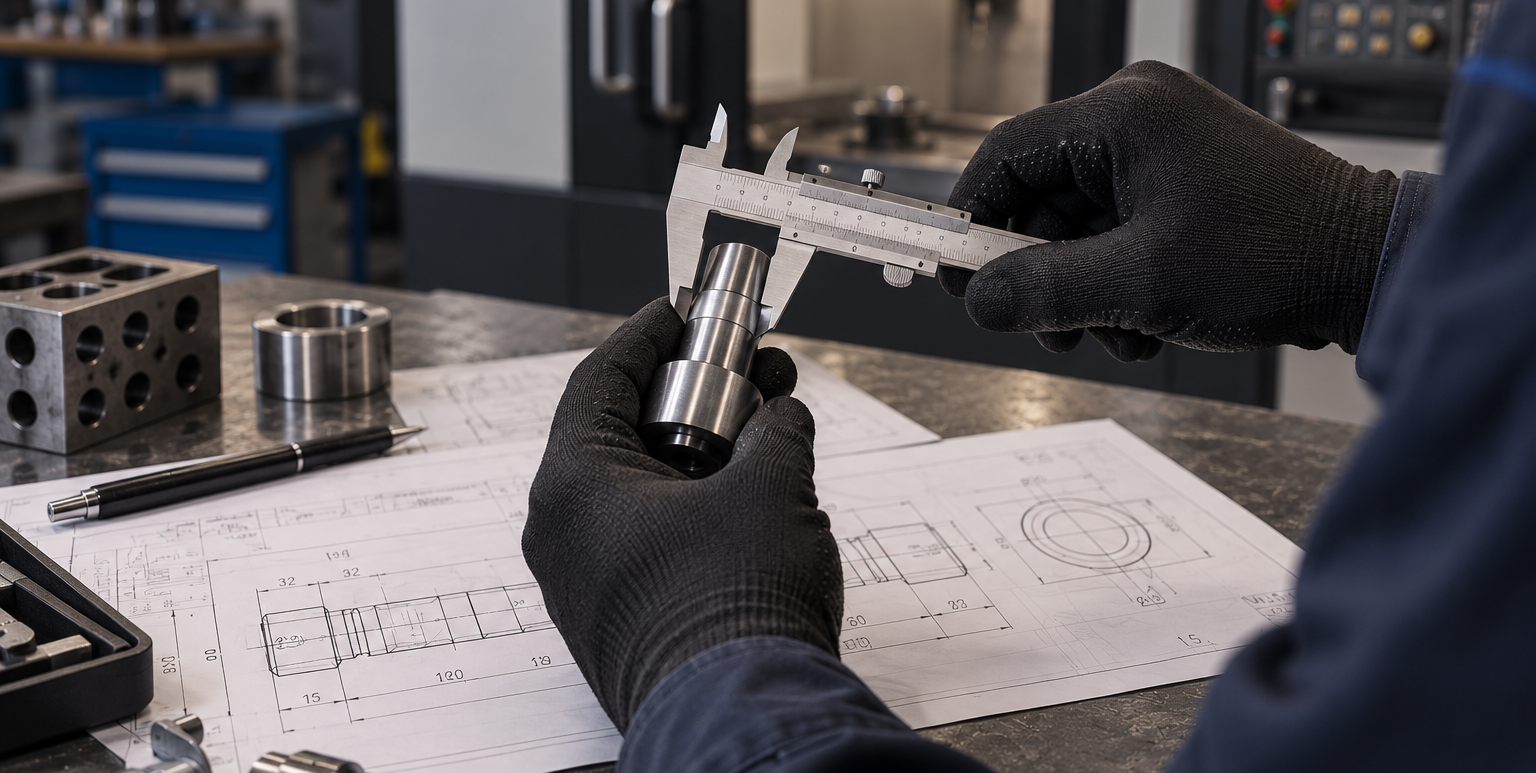
Наладчик должен понимать взаимосвязь между чертежом, технологическим процессом и управляющей программой. Он проверяет инструмент, оснастку и базирование, задает рабочие системы координат и корректоры, использует измерительные средства, контролирует поведение станка при пробном запуске и вносит допустимые корректировки. Знание основ механики и электроники помогает при первичной диагностике, однако ремонт сложных электронных, электрических и механических узлов относится к компетенции сервисного персонала.
Объем и сложность наладки зависят от конструкции станка, геометрии детали и технологического процесса. Подготовка базового двухосевого токарного станка обычно проще, чем токарно-фрезерного центра с приводным инструментом, контршпинделем и дополнительными осями. Однако даже на относительно простом оборудовании наладка может требовать высокой квалификации при жестких допусках, сложном базировании или нестандартной оснастке.
Что делает наладчик перед выпуском новой детали
Первый этап связан с изучением чертежа, технологического процесса, перечня инструмента и управляющей программы. Подготовка включает проверку оснастки, режущего инструмента, пластин и держателей, а также соответствия исходной заготовки требованиям технологической документации.
Затем выполняются подготовка и сборка инструментальных блоков, установка инструмента и настройка станочной оснастки. На токарном оборудовании в зависимости от задачи используют патрон, цанговое зажимное устройство и соответствующие кулачки, а при необходимости настраивают заднюю бабку или люнет. На фрезерном центре заготовку закрепляют в тисках, на плитах или в специальных приспособлениях. Монтаж оснастки должен обеспечивать жесткое и надежное закрепление заготовки, а также безопасное перемещение рабочих узлов станка.
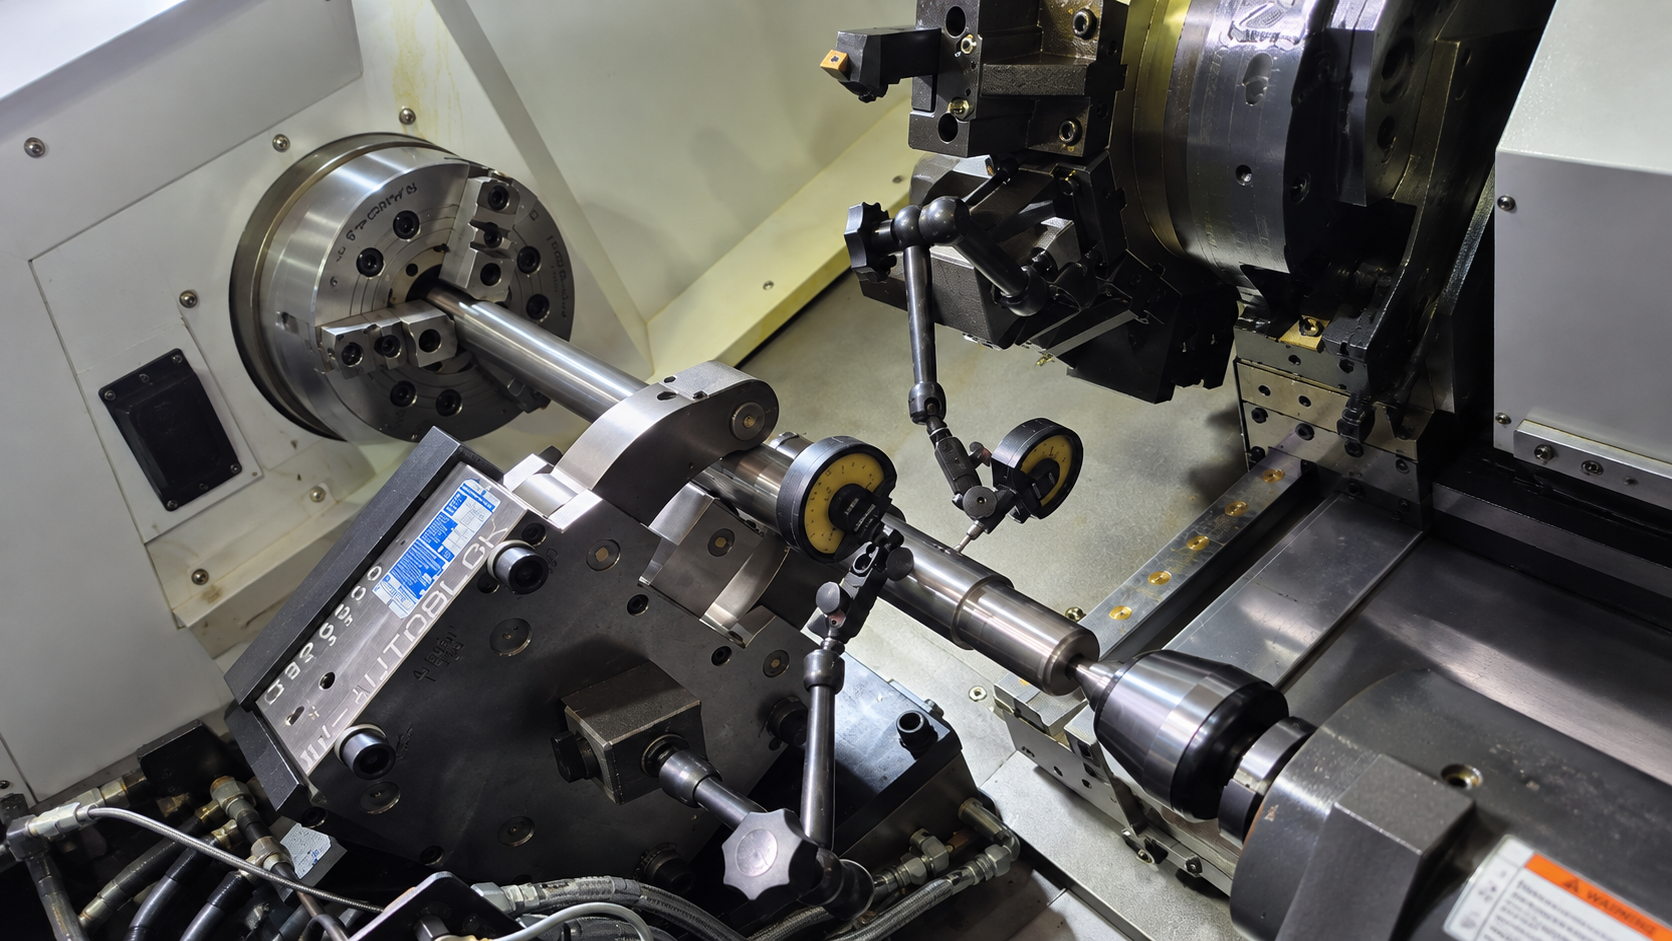
Следующий этап — настройка инструмента и ввод корректоров. На фрезерных станках определяют длину и диаметр или радиус инструмента, а на токарных — его геометрическое положение и необходимые параметры режущей кромки. Измерения могут выполняться непосредственно на станке или вне рабочей зоны. Для предварительной настройки инструмента используют пресеттер, если он предусмотрен оснащением участка. Полученные значения заносят в соответствующие таблицы корректоров системы ЧПУ.
После установки и базирования заготовки определяют положение рабочего нуля и задают соответствующую систему координат. Наладчик проверяет правильность привязки, стартовые позиции инструмента и безопасные точки перемещений. Ошибка на этом этапе может привести к смещению всей траектории обработки или столкновению инструмента с заготовкой и оснасткой, поэтому рабочие координаты проверяют до начала резания.
Обязанности наладчика ЧПУ при подготовке первой детали
Перечень работ зависит от конструкции станка, сложности детали и принятого на предприятии распределения ответственности. В типовой цикл наладки входят:
- чтение чертежа и технологической документации;
- проверка материала и размеров заготовки;
- проверка и, при необходимости, подбор режущего инструмента в соответствии с технологией;
- установка оснастки и контроль правильности базирования;
- ввод инструментальных корректоров и настройка рабочей системы координат;
- загрузка управляющей программы в память системы ЧПУ;
- проверка программы и безопасных перемещений до начала резания;
- изготовление первой детали и контроль критических размеров;
- внесение необходимых корректировок по результатам пробной обработки;
- передача отлаженного технологического процесса в серийную работу.
Такой порядок позволяет выявить ошибки и несоответствия до выпуска всей партии. Задача наладчика заключается не только в запуске станка, но и в подтверждении того, что оборудование стабильно, точно и безопасно выполняет заданный технологический процесс.
Обязанности наладчика станков с ЧПУ при пробном цикле
При пробном запуске основные задачи наладчика связаны с проверкой безопасности и правильности выполнения управляющей программы до перехода к серийному производству. В зависимости от возможностей системы ЧПУ используют графическую симуляцию, пошаговое выполнение программы (Single Block), ограничение быстрых перемещений и другие режимы безопасной проверки.
Наладчик контролирует последовательность смены инструмента, подход к заготовке и выход из зоны резания, работу шпинделя, перемещения осей и выполнение вспомогательных команд. При обнаружении несоответствий в пределах своих полномочий он корректирует рабочие координаты, инструментальные корректоры или управляющую программу.
После пробной обработки проверяют критические размеры первой детали. При необходимости корректируют геометрические или износные корректоры инструмента, а при вибрации, нестабильном стружкообразовании или повышенной нагрузке — режимы резания. После подтверждения точности и стабильности процесса наладку считают завершенной и оборудование передают в серийную работу.
Как меняется работа наладчика на разных станках
Базовые принципы наладки остаются одинаковыми, однако практические действия зависят от компоновки станка, количества управляемых осей и установленного оснащения. На токарном оборудовании особое значение имеют правильное положение режущего инструмента относительно оси шпинделя, надежное закрепление заготовки в патроне или другом зажимном устройстве, вылет инструмента и безопасная работа револьверной головки. При наличии задней бабки, люнета, приводного инструмента или дополнительных осей увеличивается количество параметров, которые необходимо проверить перед запуском.
На вертикальном обрабатывающем центре важны базирование заготовки на столе, расположение приспособления, длина инструмента и безопасные высоты перемещений. Вертикальные ЧПУ станки применяются для фрезерных, сверлильных и расточных операций, поэтому наладчик работает с различными схемами закрепления и инструментальными комплектами.
На горизонтальном обрабатывающем центре учитывают ориентацию заготовки на паллете, работу поворотного стола и доступ инструмента к нескольким сторонам детали за одну установку. Для горизонтальных ЧПУ центров особенно важна правильная настройка рабочих систем координат для обрабатываемых сторон и проверка безопасных перемещений при повороте паллеты.
На токарно-фрезерном центре необходимо учитывать совместную работу шпинделя, приводного инструмента, оси C и, в зависимости от конфигурации, оси Y, контршпинделя и других дополнительных узлов. Чем больше операций и управляемых движений объединено в одном станке, тем выше требования к проверке привязок, последовательности работы узлов и безопасности перемещений.
Какие знания и навыки требуются наладчику
Высококвалифицированный наладчик не ограничивается управлением стойкой ЧПУ. Он должен понимать технологическую логику операции и уметь определить возможную причину отклонения: почему после переналадки размер приблизился к границе допуска, появилась вибрация, ухудшилось качество поверхности или режущая кромка начала быстро изнашиваться.
Для уверенной работы необходимы:
- чтение машиностроительных чертежей, обозначений допусков и требований к поверхности;
- понимание основ резания металлов и режимов обработки;
- знание устройства токарных и фрезерных станков;
- понимание принципов базирования и закрепления заготовки;
- знание режущего и вспомогательного инструмента;
- умение пользоваться измерительными приборами;
- основы программирования ЧПУ и чтение управляющего кода;
- понимание сообщений, предупреждений и диагностической информации системы ЧПУ;
- знание правил охраны труда при эксплуатации металлообрабатывающего оборудования.
Квалифицированный специалист должен различать программные, технологические и механические причины отклонений. Например, неправильный размер детали может быть связан не только с управляющей программой, но и с износом режущей пластины, неверным корректором, температурным состоянием станка, недостаточной жесткостью закрепления заготовки или инструмента.
При этом задача наладчика заключается прежде всего в выявлении причины и корректировке процесса в пределах своей компетенции. Неисправности электронных, электрических или механических узлов, требующие ремонта оборудования, передаются соответствующим сервисным специалистам.
Как снизить риск брака и столкновений при наладке
Предотвращение брака и аварийных ситуаций начинается с последовательной проверки исходных данных. Единый порядок наладки снижает вероятность пропустить неверный инструмент, ошибочный корректор, неправильную рабочую систему координат или ограничение перемещений.
Контрольная карта может содержать номер детали или задания, позиции инструментов, величину их вылета, рабочие нулевые точки, состояние оснастки, параметры закрепления и ограничения перемещений. Перед началом резания проверяют управляющую программу, корректоры и привязки, а затем выполняют тестирование в безопасном режиме с использованием доступных функций системы ЧПУ.
Во время пробной обработки контролируют характер стружкообразования, звук резания, нагрузку шпинделя и состояние режущей кромки. При необходимости проводится оптимизация режимов обработки в пределах технологических требований и полномочий наладчика. Частота вращения шпинделя и подача должны соответствовать материалу, геометрии инструмента, жесткости технологической системы и требованиям к качеству поверхности.
Обнаруженные ошибки и внесенные изменения полезно фиксировать в технологической документации или журнале наладки. Накопленная информация сокращает время повторной переналадки и помогает предотвратить аналогичные отклонения при изготовлении следующих партий.
Разряды наладчика станков с ЧПУ и карьерный рост
Для этой профессии квалификационными характеристиками предусмотрены разряды с 4-го по 8-й. Повышение разряда связано с выполнением более сложных наладочных работ, расширением ответственности и большей самостоятельностью при работе с оборудованием. На практике профессиональный уровень развивается не только за счет стажа, но и благодаря работе с разными системами ЧПУ, типами станков и технологическими задачами.
Карьерный рост может идти по нескольким направлениям:
- освоение многоосевых и комбинированных станков;
- переход к подготовке управляющих программ и работе с CAM-системами;
- переход к работе технологом механической обработки;
- развитие в направлении сервиса и пусконаладочных работ;
- рост до мастера участка или специалиста по автоматизации производства.
Ценность опытного наладчика особенно заметна при частой смене номенклатуры, когда необходимо быстро подготовить оборудование к новой операции, сократить время переналадки и добиться стабильного результата с минимальным количеством пробных деталей.
Сколько зарабатывает наладчик ЧПУ в Украине
Уровень оплаты зависит от региона, опыта, графика работы, сложности оборудования и объема ответственности. В украинских вакансиях 2026 года встречаются предложения примерно 25-60 тыс. грн в месяц. Для специалистов с опытом наладки и программирования более сложного оборудования можно встретить диапазоны 50-70 тыс. грн и 60-80 тыс. грн. Отдельные предложения могут выходить за эти пределы.
Однако сравнивать вакансии только по указанной сумме некорректно. В одной компании наладчик получает готовый технологический процесс и управляющую программу, а в другой дополнительно корректирует программы, подбирает инструмент и оснастку, обучает операторов или отвечает за больший парк станков. На уровень дохода также влияют сменный график, регион, серийность производства и опыт работы с конкретными системами ЧПУ.
Поэтому при оценке вакансии стоит сопоставлять оплату с фактической зоной ответственности и требуемым уровнем самостоятельности. Работа с пятиосевыми, токарно-фрезерными и другими сложными станками обычно требует более широкого набора компетенций, чем обслуживание уже отлаженного оборудования с повторяющейся номенклатурой.
Как стать наладчиком ЧПУ и получить практический опыт
Чтобы стать наладчиком ЧПУ, теоретическую подготовку необходимо сочетать с практической работой на оборудовании. Одного курса программирования недостаточно: специалисту приходится работать с реальным станком, оснасткой, режущим и измерительным инструментом, системами координат и технологией обработки.
Последовательность обучения может быть следующей:
- изучить основы металлообработки и устройство станков;
- научиться читать чертежи, допуски и технологическую документацию;
- освоить измерительный инструмент, принципы базирования и закрепления заготовок;
- разобраться в структуре управляющей программы и основных командах ЧПУ;
- получить практические навыки установки, измерения и настройки инструмента;
- научиться задавать рабочие координаты и инструментальные корректоры, выполнять пробный цикл и оценивать результат первой обработки;
- переходить к более сложным станкам и технологическим задачам под руководством опытного наставника.
Практика особенно важна на начальном этапе, поскольку она помогает понять взаимосвязь между управляющей программой, инструментом, оснасткой, материалом и фактическим результатом обработки.
Где учиться на наладчика ЧПУ в Украине
Профессиональную подготовку можно пройти в учреждениях профобразования, которые обучают наладке станков и манипуляторов с программным управлением. В украинской системе профессия «Наладчик станков и манипуляторов с программным управлением» имеет код 7223 и предусматривает соответствующую квалификационную подготовку.
Еще один путь — обучение в техническом колледже или получение высшего образования по близкой инженерной специальности. Тем, кто планирует в дальнейшем развиваться в технологии машиностроения, проектировании технологических процессов или управлении производственным участком, может подойти специальность G9 «Прикладная механика». В рамках этой специальности в разных учебных заведениях предлагаются образовательные программы, связанные с технологиями машиностроения, оборудованием и механическими системами.
Дополнительно применяются курсы по конкретным системам ЧПУ и обучение непосредственно на предприятии. При выборе программы важно оценивать не только ее название, но и наличие действующего оборудования, объем практики, работу с измерительным инструментом, чтение чертежей и выполнение реальных операций по наладке.
При выборе учебного заведения полезно уточнить, есть ли доступ к действующим станкам, сколько времени отведено на практические занятия и предусмотрена ли стажировка на производстве. Для подготовки наладчика практическая составляющая особенно важна: профессиональный навык формируется на реальных переналадках, измерениях, пробных запусках и разборе технологических ситуаций.
Почему от наладки ЧПУ зависит стабильность выпуска деталей
Станок выполняет заданные команды, но конечный результат зависит от правильности базирования заготовки, установки инструмента, рабочих координат, корректоров и режимов обработки. Даже корректная управляющая программа не компенсирует ошибочную привязку, ненадежное закрепление детали или неправильно заданный инструментальный корректор.
Для предприятия качественная наладка означает сокращение потерь материала при запуске новой партии, уменьшение непроизводительных простоев и стабильный выпуск годных деталей. Особенно важна работа наладчика на производствах с широкой номенклатурой, где оборудование приходится регулярно перенастраивать под новые изделия.
При этом наладчик взаимодействует со смежными специалистами и должен понимать границы своей компетенции. Вопросы технологии обработки решаются совместно с технологом, сложные неисправности системы ЧПУ, приводов и других узлов требуют участия сервисных специалистов, а отдельные задачи контроля качества могут передаваться метрологической службе.
При вводе нового оборудования в производство важны не только характеристики самого станка, но и правильный ввод в эксплуатацию, подготовка персонала и дальнейшая техническая поддержка. ООО «ТЕХНИЧЕСКИЙ КЛАСТЕР», официальный представитель WIA Machine Tools в Украине, сопровождает проекты по поставке оборудования: помогает подобрать модель и комплектацию под техническое задание, организует поставку и монтаж, выполняет ввод станка в эксплуатацию, обучение персонала и сервисное сопровождение. Такой подход помогает подготовить оборудование и сотрудников к работе в условиях конкретного производственного участка.