
Перед обработкой системе ЧПУ необходимо знать фактические геометрические параметры установленного режущего инструмента. Привязка инструмента ЧПУ позволяет определить его положение относительно системы станка и записать полученные значения в таблицу корректоров. Для фрезерного или обрабатывающего центра это прежде всего длина инструмента, а при необходимости — его диаметр или радиус. На токарном оборудовании определяют геометрические смещения режущей вершины по осям X и Z, а для некоторых операций также учитывают радиус вершины и ее ориентацию.
Это не то же самое, что установка рабочей системы координат заготовки. В первом случае система получает данные об инструменте, во втором — о положении детали относительно станка. Машинные координаты, рабочая нулевая точка и инструментальные корректоры совместно используются при расчете фактической траектории, но описывают разные параметры. Поэтому измерительная отметка или поверхность, используемая при настройке инструмента, сама по себе не является нулем детали.
Корректно заданные значения нужны для того, чтобы режущая кромка заняла положение, соответствующее управляющей программе. Ошибка в длине или геометрическом корректоре приводит к смещению фактической траектории обработки, а неверно учтенный зазор до заготовки или оснастки повышает риск столкновения.
Способы измерения инструмента на станке
Ручной способ основан на подводе инструмента к известной поверхности или калиброванному измерительному элементу. Оператор контролирует касание, считывает положение осей и вводит полученное значение в таблицу корректоров в соответствии с процедурой конкретного станка и системы ЧПУ. Для настройки могут использоваться калиброванные пластины, концевые меры, индикаторы или щупы. Лист бумаги допустим как простой наладочный прием для определения момента касания, но не как точный промышленный метод измерения.
Автоматический способ использует измерительный датчик, установленный в рабочей зоне станка. При контакте с инструментом система фиксирует сигнал срабатывания и на основе положения осей и предварительно откалиброванного положения измерителя рассчитывает необходимый параметр инструмента. Примером является Renishaw TS27R, который может применяться для измерения длины и диаметра инструмента, а также для контроля его поломки.
На результат измерения влияют калибровка системы, состояние станка, повторяемость датчика и чистота контактных поверхностей. Поэтому погрешность измерения нельзя задавать одной универсальной величиной для всех станков и условий эксплуатации.
Контактное и лазерное измерение, в чем разница
При контактном способе инструмент подводят к измерительной поверхности датчика до момента его срабатывания. Система фиксирует положение осей и с учетом калиброванных параметров измерителя определяет длину, диаметр или радиус инструмента. Для этого используют измерительные циклы, предусмотренные производителем станка и системы ЧПУ.
Лазерное измерение относится к бесконтактным методам. Режущая часть инструмента пересекает лазерный луч между передатчиком и приемником, а система определяет момент перекрытия луча и рассчитывает необходимые параметры. По такому принципу работают, например, Renishaw NC4 и NC4+ Blue. В зависимости от конфигурации они могут использоваться для измерения геометрии инструмента и контроля его поломки.
Основное различие заключается в способе получения сигнала: при контактном измерении инструмент физически взаимодействует с измерительной поверхностью, а при лазерном контроль выполняется без механического контакта.
Особенности фрезерных и токарных станков
Привязка инструмента на фрезерном ЧПУ обычно включает определение его длины, а при необходимости — диаметра или радиуса. Важен фактический вылет всей инструментальной сборки из оправки: после замены держателя, повторной сборки или переустановки инструмента его геометрические параметры могут измениться. Для фрезы и других вращающихся инструментов эти значения записывают в соответствующие таблицы корректоров. Привязка сверла ЧПУ необходима, чтобы система правильно учитывала положение его вершины и обеспечивала заданную глубину обработки.
На горизонтальные станки и вертикальные обрабатывающие центры распространяется общий принцип, но конкретная процедура зависит от конструкции оборудования. Шпиндель, стол, палета и другие узлы определяют кинематическую схему станка, поэтому измерительный цикл и порядок фиксации полученных значений должны соответствовать документации производителя.
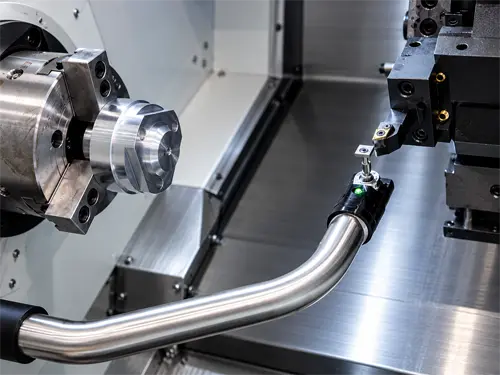
Привязка инструмента на токарном ЧПУ прежде всего связана с определением положения режущей кромки по осям X и Z. Один из распространенных ручных способов — выполнить пробную проточку, измерить полученный диаметр и на основании результата определить или уточнить геометрический корректор по X. Для определения положения по Z может использоваться пробное торцевание с последующей фиксацией соответствующей координаты.
Такой принцип применяется на станках из категорий токарные центры и вертикально-токарные. Если оборудование оснащено автоматической системой измерения инструмента, часть этих операций может выполняться с помощью предусмотренных измерительных циклов. Револьверная головка последовательно выводит нужный инструмент в рабочую позицию, а точный порядок его привязки зависит от конструкции станка, системы ЧПУ и рекомендаций производителя.
Почему нельзя давать одну инструкцию для всех систем ЧПУ
Стойка ЧПУ хранит таблицы инструментальных корректоров и, в зависимости от конфигурации станка, может выполнять автоматические измерительные циклы. Однако интерфейс, структура меню, порядок вызова циклов и логика записи значений отличаются между системами и конкретными моделями оборудования. На промышленных станках широко применяются системы FANUC (Фанук) и Siemens (Сименс), но даже одинаковая система ЧПУ не означает полностью одинаковую процедуру привязки инструмента на разных станках.
Производитель станка адаптирует макросы, сигналы, измерительные циклы и вспомогательные функции под конкретную конструкцию и комплектацию оборудования. Поэтому универсальная последовательность нажатия кнопок для всех станков ненадежна. Измерение инструмента и запись полученного значения в таблицу корректоров должны выполняться в соответствии с руководством для конкретной модели станка, установленной системы ЧПУ и версии программного обеспечения.
Предварительное измерение вне станка
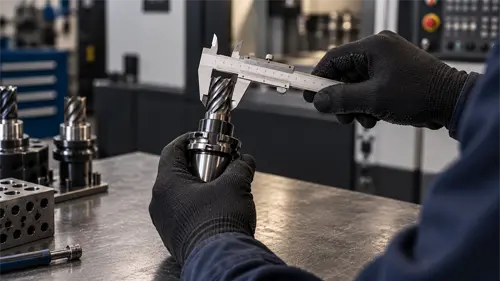
Инструмент можно предварительно собрать в оправке и измерить на внешнем пресеттере еще до установки в станок. При этом определяют фактические геометрические параметры конкретной инструментальной сборки, например длину и диаметр или радиус. Полученные значения передают в таблицу инструментальных корректоров ЧПУ вручную или через систему обмена данными. Такой подход особенно удобен при частых переналадках и подготовке нескольких комплектов инструмента.
Если меняется оправка, выполняется заточка инструмента или изменяется состав инструментальной сборки, исходные данные необходимо проверить и при необходимости обновить. Внешнее измерение сокращает время подготовки станка, но не отменяет правильную установку инструмента и контроль его параметров после установки.
Как учитывать изменение параметров и когда измерять повторно
Исходные геометрические параметры инструмента и коррекция на износ решают разные задачи. Геометрические корректоры описывают фактические размеры и положение установленного инструмента, а коррекция на износ используется для компенсации небольших изменений режущей кромки в процессе работы без повторного измерения геометрии инструмента.
Повторное измерение или дополнительная проверка могут потребоваться, если есть основания ожидать изменения размеров или положения инструмента:
- после установки нового инструмента;
- после замены пластины, оправки или всей инструментальной сборки;
- после заточки или восстановления режущей части;
- после столкновения или другой нештатной ситуации;
- при обнаружении устойчивого отклонения размеров детали;
- перед ответственной серией, если необходимо подтвердить состояние инструмента.
При этом способ проверки зависит от причины изменения: в одном случае требуется полное повторное измерение геометрии инструмента, в другом достаточно контроля детали и корректировки значения износа. Главный фактор — не календарный срок, а фактическое изменение положения, геометрии или состояния режущей части.
Как выбрать метод привязки
Способ привязки выбирают с учетом типа станка, номенклатуры инструмента, требований к точности, частоты переналадок и уровня автоматизации производства. Контактное измерение подходит для широкого круга инструментов и задач, лазерное позволяет выполнять контроль без механического контакта с режущей частью, а внешний пресеттер переносит часть измерительных операций за пределы рабочей зоны станка.
При выборе также учитывают размеры и тип инструмента, требуемую повторяемость измерений, время подготовки оборудования и возможность автоматической передачи данных в систему ЧПУ. Для одного производства оптимальным может быть ручное или контактное измерение непосредственно на станке, для другого — сочетание внешнего пресеттера и автоматического контроля инструмента в рабочей зоне.
Эффективность выбранного метода определяется не только точностью измерения, но и стабильностью результата, скоростью переналадки и удобством работы в конкретном технологическом процессе. При комплектации нового оборудования измерительную систему целесообразно подбирать вместе со станком и его технологическим оснащением. Специалисты ООО «ТЕХНИЧЕСКИЙ КЛАСТЕР» помогают подобрать оборудование WIA Machine Tools и измерительные решения под задачи производства, а также сопровождают монтаж, ввод в эксплуатацию, обучение персонала и дальнейшее сервисное обслуживание.