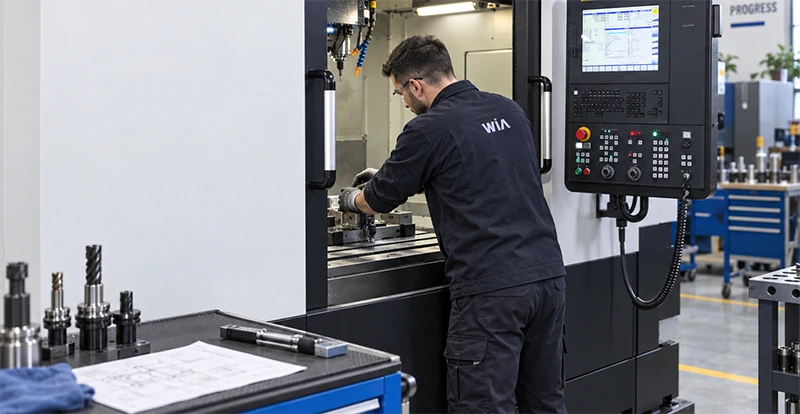

Повторный выпуск детали не должен зависеть от того, помнит ли сотрудник расположение инструмента, рабочий ноль или последовательность установки оснастки. Эти сведения фиксируют заранее, чтобы при новой партии можно было воспроизвести наладку по одной и той же проверенной схеме. Карта наладки ЧПУ объединяет такую информацию в едином документе.
Она связывает технологию изготовления с практической подготовкой оборудования. В карте фиксируют сведения, необходимые перед первым циклом: какую оснастку и инструмент установить, как разместить и закрепить заготовку, какие рабочие привязки задать, какую управляющую программу использовать и что проверить до начала резания.
Что такое карта наладки и зачем она нужна
Карта наладки — это технологический документ, в котором фиксируют данные, необходимые для подготовки конкретного станка к выполнению определенной операции. Она не заменяет чертеж детали, управляющую программу, технологический процесс или инструкцию по эксплуатации оборудования. Ее задача — объединить в одном месте практические сведения, необходимые для воспроизведения наладки.
Такая карта особенно полезна при повторяющихся заказах, сменной работе и широкой номенклатуре деталей. Она сокращает время поиска информации, уменьшает риск неправильной установки инструмента или оснастки и позволяет повторить проверенную конфигурацию оборудования через несколько недель или месяцев после предыдущего запуска партии.
Оператор или наладчик получает понятный порядок подготовки оборудования, а ответственный специалист может проверить, соответствует ли фактическая установка утвержденной технологии. В серийном и мелкосерийном производстве это помогает сократить время переналадки и уменьшить различия в подготовке станка между сменами.
Из каких разделов состоит наладочная карта
Содержание карты зависит от типа оборудования, сложности детали и внутренних требований предприятия. Она должна содержать данные, которые позволяют понять, что обрабатывают, на каком станке выполняют операцию, как устанавливают и закрепляют заготовку, какой инструмент используют и какие параметры необходимо задать перед запуском.
Обычно в карту включают:
- обозначение и наименование детали, номер заказа или партии;
- наименование станка и его идентификатор;
- модель оборудования и тип используемой оснастки;
- наименование или номер управляющей программы и место ее хранения;
- список инструмента с указанием позиций в магазине или револьверной головке;
- эскиз установки и базирования заготовки;
- рабочие нулевые точки и необходимые инструментальные привязки;
- параметры режима резания и контрольные размеры;
- дополнительные указания, которые необходимо учесть перед пробным запуском.
Если для повторения наладки важно положение приспособления и заготовки, в карту добавляют графическую схему. На ней показывают базовые поверхности, направление осей, точки или зоны закрепления и фактическое положение заготовки. Такая схема должна помогать однозначно воспроизвести установку, а не дублировать конструкторский чертеж детали.
Какие сведения об инструменте и оснастке нужно фиксировать
Для каждого инструмента указывают номер позиции, назначение и параметры, необходимые для его правильной установки и использования. Для фрезерного инструмента это могут быть номер гнезда в магазине, тип оправки, длина или вылет, а при необходимости — диаметр. Для токарного — позиция в револьверной головке, тип держателя, режущая пластина и ориентация инструмента.
Отдельный список составляют для приспособлений и другой оснастки. Для нестандартных элементов фиксируют обозначение, способ установки и особенности закрепления. Краткое указание должно пояснять, какую поверхность использовать в качестве базы, как ориентировать приспособление и что проверить после его закрепления.
В карту также вносят параметры режима резания. Их берут из утвержденного технологического процесса. Если по результатам пробной обработки требуется корректировка, новые значения фиксируют в установленном на предприятии порядке после подтверждения изменений.
Кто создает карту и кто отвечает за актуальность
Содержание карты обычно формирует технолог, который разрабатывает технологический процесс и определяет базирование, инструмент, оснастку и последовательность переходов. К подготовке могут подключаться программист ЧПУ, мастер участка и опытный наладчик, поскольку они знают особенности конкретного станка, системы управления и рабочей зоны.
Перед передачей в производство карту необходимо оформить так, чтобы другой квалифицированный сотрудник мог воспроизвести наладку без дополнительных устных пояснений. Сведения пересматривают при замене оснастки, переносе операции на другой станок, изменении управляющей программы, базирования, инструмента или других параметров, влияющих на подготовку оборудования.
В каком порядке создают карту наладки
Сначала определяют станок и конкретную операцию, затем уточняют схему базирования и состав оснастки. После этого формируют список инструмента, задают рабочие привязки и вносят необходимые технологические параметры. Подготовленную карту проверяют непосредственно во время фактической наладки оборудования.
Практический порядок может выглядеть так:
- Определить станок и конкретную операцию.
- Проверить исходную документацию на деталь.
- Определить базирующие поверхности и способ закрепления заготовки.
- Назначить инструмент и позиции его установки.
- Зафиксировать рабочую систему координат и нулевые точки.
- Внести параметры режима резания и контрольные размеры.
- Добавить указания по последовательности пробного запуска.
- Проверить карту во время фактической наладки.
- После подтверждения результата сохранить актуальную версию документа.
При проверке необходимо закрепить заготовку в соответствии со схемой в карте и убедиться, что положение осей, рабочих нулевых точек и оснастки указано корректно. Если фактическая установка отличается от той, для которой подготовлена управляющая программа, это может привести к смещению траектории обработки, ошибке размеров или риску столкновения.
Карта наладки токарного станка с ЧПУ
Для токарной машины ключевыми являются способ зажима заготовки, ее вылет из патрона, положение кулачков, расположение инструмента в револьверной головке, а также настройка задней бабки или люнета, если они используются. Поэтому карта должна однозначно показывать способ закрепления детали и расположение инструмента.
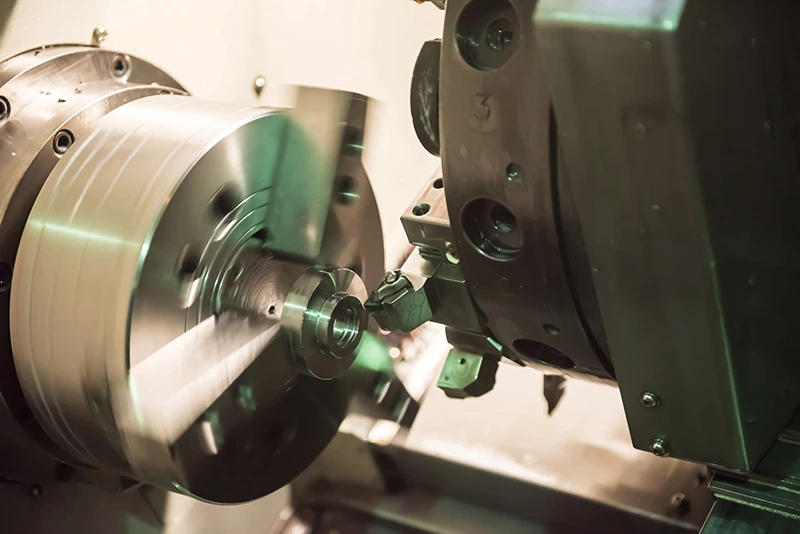
В ней обычно указывают:
- способ зажима и величину вылета заготовки из патрона;
- номер позиции каждого инструмента в револьверной головке;
- тип держателя и режущей пластины;
- рабочую систему координат и положение рабочего нуля, в том числе по оси Z;
- допустимый вылет инструмента;
- последовательность проверки первой детали.
Если карта наладки на токарную операцию с ЧПУ относится к сложной детали, дополнительно фиксируют особенности работы приводного инструмента, контршпинделя, оси Y и других управляемых узлов. Для многоосевой обработки особенно важно однозначно связать инструмент, рабочую систему координат и конкретный переход программы. В каталоге представлены 5 осевые токарно фрезерные центры, для которых такая детализация наладки особенно важна.
Карта наладки фрезерного станка с ЧПУ
На фрезерном оборудовании основное внимание уделяют расположению заготовки на столе, установке приспособления, положению рабочей системы координат, параметрам инструмента и безопасным зонам перемещения. Карта должна позволять однозначно воспроизвести эту конфигурацию при повторной наладке.
На эскизе показывают расположение тисков, плиты или специального приспособления, базовые поверхности, положение заготовки и направления осей X, Y, Z. Если за одну установку обрабатывают несколько сторон детали, фиксируют используемые рабочие системы координат и последовательность переходов.
Если карта наладки на фрезерную операцию с ЧПУ разрабатывается для сложной детали, отдельно указывают особенности работы поворотных осей, безопасные положения и ограничения перемещений. Для пятиосевых фрезерных станков такие сведения особенно важны из-за более сложной кинематики и необходимости контролировать взаимное положение инструмента, заготовки и элементов оснастки.
При наладке сверлильно-фрезерных вертикальных центров в карте фиксируют инструментальные позиции, рабочие нулевые точки и другие параметры, необходимые для точного повторения операции при следующем запуске партии.
Чем отличаются карты для токарной и фрезерной обработки
Различия определяются кинематикой оборудования и способом установки заготовки. При токарной обработке основное вращение обычно выполняет заготовка, поэтому особое значение имеют способ ее зажима, вылет из патрона, положение рабочего нуля по оси Z и расположение инструмента в револьверной головке. На фрезерном оборудовании заготовку закрепляют на столе или в приспособлении, а ключевыми становятся базирование, положение рабочей системы координат, длина инструмента и безопасные зоны перемещений.
При этом структура карт во многом одинакова. В обоих случаях документ должен содержать достаточные сведения для идентификации операции, инструмента, оснастки, рабочих привязок и технологических параметров. При этом подробные описания не всегда полезны: если информация однозначно задана в другом утвержденном документе, в карте достаточно указать соответствующую ссылку, номер или обозначение.
Если при повторной наладке приходится дополнительно выяснять, какой корректор использовать, как ориентировать заготовку или какую управляющую программу применять, карту необходимо уточнить. Хорошо подготовленный документ должен позволять квалифицированному сотруднику воспроизвести наладку без неоднозначных трактовок.
Как карта наладки снижает вероятность ошибок
Для повторяемой работы важна не только управляющая программа. Результат зависит от того, соответствуют ли фактическое базирование, инструментальные корректоры, рабочие нулевые точки и параметры тем условиям, для которых разрабатывался технологический процесс. Карта объединяет эти элементы в последовательную инструкцию и уменьшает количество решений, которые приходится принимать непосредственно у станка.
Отдельное значение имеет безопасность. В документ можно включить ограничения по вылету инструмента, свободным соседним позициям магазина, безопасным зонам перемещения, последовательности пробного цикла и другим условиям, снижающим риск столкновения. Эти сведения дополняют требования производителя оборудования и внутренние инструкции предприятия применительно к конкретной операции.
Такой подход сокращает время повторной настройки и снижает вероятность того, что в новую наладку будут случайно перенесены неподходящие параметры. Это может касаться скорости вращения шпинделя, подачи, рабочих корректоров, положения нулевых точек или других настроек, связанных с конкретной операцией.
Как хранить и обновлять карты наладки
Карта наладки может храниться в бумажном или электронном виде. Главное, чтобы актуальная версия была доступна сотрудникам, однозначно связана с конкретной деталью, операцией и управляющей программой, а устаревшие редакции не использовались при подготовке оборудования.
При внесении изменений фиксируют дату, номер редакции и причину корректировки. Обновление может потребоваться после изменения оснастки, инструмента, базирования, управляющей программы, параметров обработки или переноса операции на другой станок. В CAM-системах часть сведений можно формировать автоматически в виде setup sheet, например список инструмента, его позиции, отдельные параметры операции и данные о рабочей системе координат. При этом производственная карта при необходимости дополняется сведениями об установке заготовки, оснащении и особенностях конкретного рабочего места.
Особенно важно правильно организовать технологическую документацию при вводе нового оборудования в производство. Вместе с настройкой станка необходимо подготовить персонал, определить порядок выполнения наладки и обеспечить возможность воспроизводить проверенные параметры при повторных запусках.
ООО «ТЕХНИЧЕСКИЙ КЛАСТЕР», официальный представитель WIA Machine Tools в Украине, сопровождает внедрение оборудования от подбора модели и комплектации под техническое задание до поставки, монтажа, ввода в эксплуатацию, обучения персонала и дальнейшего сервисного сопровождения. Техническая поддержка на этапе запуска помогает персоналу освоить оборудование и подготовить рабочие процессы с учетом задач конкретного производства.