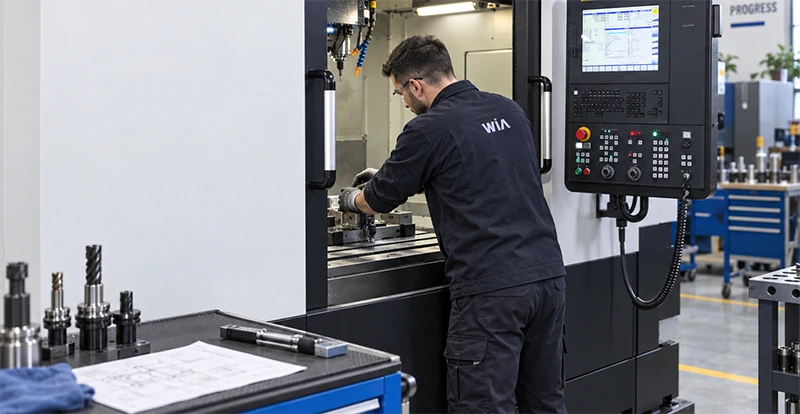

Повторний випуск деталі не повинен залежати від того, чи пам'ятає співробітник розташування інструменту, робочий нуль або послідовність встановлення оснащення. Ці відомості фіксують заздалегідь, щоб під час випуску нової партії можна було відтворити налагодження за однією й тією самою перевіреною схемою. Карта налагодження ЧПК об'єднує таку інформацію в єдиному документі.
Вона пов'язує технологію виготовлення з практичною підготовкою обладнання. У карті фіксують відомості, необхідні перед першим циклом: яке оснащення та інструмент встановити, як розмістити й закріпити заготовку, які робочі прив'язки задати, яку керуючу програму використовувати та що перевірити до початку різання.
Що таке карта налагодження і навіщо вона потрібна
Карта налагодження — це технологічний документ, у якому фіксують дані, необхідні для підготовки конкретного верстата до виконання певної операції. Вона не замінює креслення деталі, керуючу програму, технологічний процес або інструкцію з експлуатації обладнання. Її завдання — об'єднати в одному місці практичні відомості, необхідні для відтворення налагодження.
Така карта особливо корисна за повторюваних замовлень, змінної роботи та широкої номенклатури деталей. Вона скорочує час пошуку інформації, зменшує ризик неправильного встановлення інструменту або оснащення та дає змогу повторити перевірену конфігурацію обладнання через кілька тижнів або місяців після попереднього запуску партії.
Оператор або налагоджувальник отримує зрозумілий порядок підготовки обладнання, а відповідальний спеціаліст може перевірити, чи відповідає фактичне встановлення затвердженій технології. У серійному та дрібносерійному виробництві це допомагає скоротити час переналагодження та зменшити відмінності в підготовці верстата між змінами.
З яких розділів складається карта налагодження
Зміст карти залежить від типу обладнання, складності деталі та внутрішніх вимог підприємства. Вона повинна містити дані, які дають змогу зрозуміти, що обробляють, на якому верстаті виконують операцію, як встановлюють і закріплюють заготовку, який інструмент використовують та які параметри необхідно задати перед запуском.
Зазвичай до карти включають:
- позначення та найменування деталі, номер замовлення або партії;
- найменування верстата та його ідентифікатор;
- модель обладнання та тип використовуваного оснащення;
- найменування або номер керуючої програми та місце її зберігання;
- список інструменту із зазначенням позицій у магазині або револьверній головці;
- ескіз встановлення та базування заготовки;
- робочі нульові точки та необхідні інструментальні прив'язки;
- параметри режиму різання та контрольні розміри;
- додаткові вказівки, які необхідно врахувати перед пробним запуском.
Якщо для повторення налагодження важливе положення пристосування та заготовки, до карти додають графічну схему. На ній показують базові поверхні, напрямок осей, точки або зони закріплення та фактичне положення заготовки. Така схема повинна допомагати однозначно відтворити встановлення, а не дублювати конструкторське креслення деталі.
Які відомості про інструмент і оснащення потрібно фіксувати
Для кожного інструменту вказують номер позиції, призначення та параметри, необхідні для його правильного встановлення й використання. Для фрезерного інструменту це можуть бути номер гнізда в магазині, тип оправки, довжина або виліт, а за потреби — діаметр. Для токарного — позиція в револьверній головці, тип тримача, різальна пластина та орієнтація інструменту.
Окремий список складають для пристосувань та іншого оснащення. Для нестандартних елементів фіксують позначення, спосіб встановлення та особливості закріплення. Коротка вказівка повинна пояснювати, яку поверхню використовувати як базу, як орієнтувати пристосування та що перевірити після його закріплення.
До карти також вносять параметри режиму різання. Їх беруть із затвердженого технологічного процесу. Якщо за результатами пробної обробки потрібне коригування, нові значення фіксують у встановленому на підприємстві порядку після підтвердження змін.
Хто створює карту і хто відповідає за її актуальність
Зміст карти зазвичай формує технолог, який розробляє технологічний процес і визначає базування, інструмент, оснащення та послідовність переходів. До підготовки можуть залучатися програміст ЧПК, майстер дільниці та досвідчений налагоджувальник, оскільки вони знають особливості конкретного верстата, системи керування та робочої зони.
Перед передачею у виробництво карту необхідно оформити так, щоб інший кваліфікований співробітник міг відтворити налагодження без додаткових усних пояснень. Відомості переглядають у разі заміни оснащення, перенесення операції на інший верстат, зміни керуючої програми, базування, інструменту або інших параметрів, що впливають на підготовку обладнання.
У якому порядку створюють карту налагодження
Спочатку визначають верстат і конкретну операцію, потім уточнюють схему базування та склад оснащення. Після цього формують список інструменту, задають робочі прив'язки та вносять необхідні технологічні параметри. Підготовлену карту перевіряють безпосередньо під час фактичного налагодження обладнання.
Практичний порядок може виглядати так:
- Визначити верстат і конкретну операцію.
- Перевірити вихідну документацію на деталь.
- Визначити базувальні поверхні та спосіб закріплення заготовки.
- Призначити інструмент і позиції його встановлення.
- Зафіксувати робочу систему координат і нульові точки.
- Внести параметри режиму різання та контрольні розміри.
- Додати вказівки щодо послідовності пробного запуску.
- Перевірити карту під час фактичного налагодження.
- Після підтвердження результату зберегти актуальну версію документа.
Під час перевірки необхідно закріпити заготовку відповідно до схеми в карті та переконатися, що положення осей, робочих нульових точок і оснащення вказано коректно. Якщо фактичне встановлення відрізняється від того, для якого підготовлена керуюча програма, це може призвести до зміщення траєкторії обробки, помилки розмірів або ризику зіткнення.
Карта налагодження токарного верстата з ЧПК
Для токарного обладнання ключовими є спосіб затискання заготовки, її виліт із патрона, положення кулачків, розташування інструменту в револьверній головці, а також налаштування задньої бабки або люнета, якщо вони використовуються. Тому карта повинна однозначно показувати спосіб закріплення деталі та розташування інструменту.
У ній зазвичай вказують:
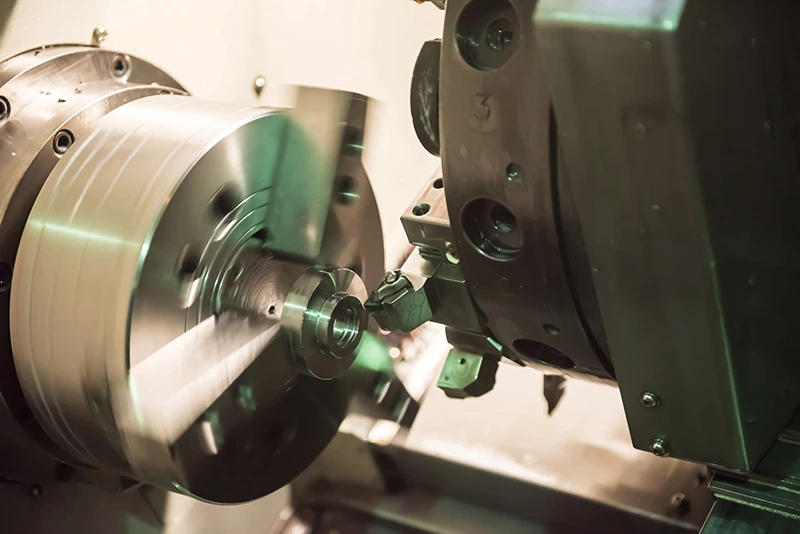
- спосіб затискання та величину вильоту заготовки з патрона;
- номер позиції кожного інструменту в револьверній головці;
- тип тримача та різальної пластини;
- робочу систему координат і положення робочого нуля, зокрема по осі Z;
- допустимий виліт інструменту;
- послідовність перевірки першої деталі.
Якщо карта налагодження на токарну операцію з ЧПК стосується складної деталі, додатково фіксують особливості роботи приводного інструменту, контршпинделя, осі Y та інших керованих вузлів. Для багатоосьової обробки особливо важливо однозначно пов'язати інструмент, робочу систему координат і конкретний перехід програми. У каталозі представлені 5-осьові токарно-фрезерні центри, для яких така деталізація налагодження особливо важлива.
Карта налагодження фрезерного верстата з ЧПК
На фрезерному обладнанні основну увагу приділяють розташуванню заготовки на столі, встановленню пристосування, положенню робочої системи координат, параметрам інструменту та безпечним зонам переміщення. Карта повинна давати змогу однозначно відтворити цю конфігурацію під час повторного налагодження.
На ескізі показують розташування лещат, плити або спеціального пристосування, базові поверхні, положення заготовки та напрямки осей X, Y, Z. Якщо за одне встановлення обробляють кілька сторін деталі, фіксують використовувані робочі системи координат і послідовність переходів.
Якщо карта налагодження на фрезерну операцію з ЧПК розробляється для складної деталі, окремо вказують особливості роботи поворотних осей, безпечні положення та обмеження переміщень. Для п'ятиосьових фрезерних верстатів такі відомості особливо важливі через складнішу кінематику та необхідність контролювати взаємне положення інструменту, заготовки й елементів оснащення.
Під час налагодження свердлильно-фрезерних вертикальних центрів у карті фіксують інструментальні позиції, робочі нульові точки та інші параметри, необхідні для точного повторення операції під час наступного запуску партії.
Чим відрізняються карти для токарної та фрезерної обробки
Відмінності визначаються кінематикою обладнання та способом встановлення заготовки. Під час токарної обробки основне обертання зазвичай виконує заготовка, тому особливе значення мають спосіб її затискання, виліт із патрона, положення робочого нуля по осі Z та розташування інструменту в револьверній головці. На фрезерному обладнанні заготовку закріплюють на столі або в пристосуванні, а ключовими стають базування, положення робочої системи координат, довжина інструменту та безпечні зони переміщень.
При цьому структура карт багато в чому однакова. В обох випадках документ повинен містити достатні відомості для ідентифікації операції, інструменту, оснащення, робочих прив'язок і технологічних параметрів. При цьому докладні описи не завжди корисні: якщо інформація однозначно задана в іншому затвердженому документі, у карті достатньо вказати відповідне посилання, номер або позначення.
Якщо під час повторного налагодження доводиться додатково з'ясовувати, який коректор використовувати, як орієнтувати заготовку або яку керуючу програму застосовувати, карту необхідно уточнити. Добре підготовлений документ повинен дозволяти кваліфікованому співробітнику відтворити налагодження без неоднозначних трактувань.
Як карта налагодження знижує ймовірність помилок
Для повторюваної роботи важлива не лише керуюча програма. Результат залежить від того, чи відповідають фактичне базування, інструментальні коректори, робочі нульові точки та параметри тим умовам, для яких розроблявся технологічний процес. Карта об'єднує ці елементи в послідовну інструкцію та зменшує кількість рішень, які доводиться приймати безпосередньо біля верстата.
Окреме значення має безпека. У документ можна включити обмеження щодо вильоту інструменту, вільних сусідніх позицій магазину, безпечних зон переміщення, послідовності пробного циклу та інших умов, що знижують ризик зіткнення. Ці відомості доповнюють вимоги виробника обладнання та внутрішні інструкції підприємства стосовно конкретної операції.
Такий підхід скорочує час повторного налаштування та знижує ймовірність того, що в нове налагодження випадково буде перенесено невідповідні параметри. Це може стосуватися швидкості обертання шпинделя, подачі, робочих коректорів, положення нульових точок або інших налаштувань, пов'язаних із конкретною операцією.
Як зберігати та оновлювати карти налагодження
Карта налагодження може зберігатися в паперовому або електронному вигляді. Головне, щоб актуальна версія була доступна співробітникам, однозначно пов'язана з конкретною деталлю, операцією та керуючою програмою, а застарілі редакції не використовувалися під час підготовки обладнання.
Під час внесення змін фіксують дату, номер редакції та причину коригування. Оновлення може знадобитися після зміни оснащення, інструменту, базування, керуючої програми, параметрів обробки або перенесення операції на інший верстат. У CAM-системах частину відомостей можна формувати автоматично у вигляді setup sheet, наприклад список інструменту, його позиції, окремі параметри операції та дані про робочу систему координат. При цьому виробнича карта за потреби доповнюється відомостями про встановлення заготовки, оснащення та особливості конкретного робочого місця.
Особливо важливо правильно організувати технологічну документацію під час введення нового обладнання у виробництво. Разом із налаштуванням верстата необхідно підготувати персонал, визначити порядок виконання налагодження та забезпечити можливість відтворювати перевірені параметри під час повторних запусків.
ТОВ «ТЕХНІЧНИЙ КЛАСТЕР», офіційний представник WIA Machine Tools в Україні, супроводжує впровадження обладнання від підбору моделі та комплектації під технічне завдання до постачання, монтажу, введення в експлуатацію, навчання персоналу та подальшого сервісного супроводу. Технічна підтримка на етапі запуску допомагає персоналу освоїти обладнання та підготувати робочі процеси з урахуванням завдань конкретного виробництва.