
Перед обробкою системі ЧПК необхідно знати фактичні геометричні параметри встановленого різального інструмента. Прив’язка інструмента ЧПК дає змогу визначити його положення відносно системи верстата та записати отримані значення в таблицю коректорів. Для фрезерного або обробного центру це передусім довжина інструмента, а за потреби — його діаметр або радіус. На токарному обладнанні визначають геометричні зміщення різальної вершини по осях X і Z, а для деяких операцій також враховують радіус вершини та її орієнтацію.
Це не те саме, що встановлення робочої системи координат заготовки. У першому випадку система отримує дані про інструмент, у другому — про положення деталі відносно верстата. Машинні координати, робоча нульова точка та інструментальні коректори спільно використовуються під час розрахунку фактичної траєкторії, але описують різні параметри. Тому вимірювальна відмітка або поверхня, що використовується під час налаштування інструмента, сама по собі не є нулем деталі.
Коректно задані значення потрібні для того, щоб різальна кромка зайняла положення, яке відповідає керуючій програмі. Помилка в довжині або геометричному коректорі призводить до зміщення фактичної траєкторії обробки, а неправильно врахований зазор до заготовки або оснащення підвищує ризик зіткнення.
Способи вимірювання інструмента на верстаті
Ручний спосіб ґрунтується на підведенні інструмента до відомої поверхні або каліброваного вимірювального елемента. Оператор контролює дотик, зчитує положення осей і вводить отримане значення в таблицю коректорів відповідно до процедури конкретного верстата та системи ЧПК. Для налаштування можуть використовуватися калібровані пластини, кінцеві міри, індикатори або щупи. Аркуш паперу допустимий як простий налагоджувальний прийом для визначення моменту дотику, але не як точний промисловий метод вимірювання.
Автоматичний спосіб використовує вимірювальний датчик, установлений у робочій зоні верстата. Під час контакту з інструментом система фіксує сигнал спрацьовування та на основі положення осей і попередньо відкаліброваного положення вимірювача розраховує необхідний параметр інструмента. Прикладом є Renishaw TS27R, який може застосовуватися для вимірювання довжини та діаметра інструмента, а також для контролю його поломки.
На результат вимірювання впливають калібрування системи, стан верстата, повторюваність датчика та чистота контактних поверхонь. Тому похибку вимірювання не можна задавати однією універсальною величиною для всіх верстатів та умов експлуатації.
Контактне та лазерне вимірювання, у чому різниця
За контактного способу інструмент підводять до вимірювальної поверхні датчика до моменту його спрацьовування. Система фіксує положення осей і з урахуванням каліброваних параметрів вимірювача визначає довжину, діаметр або радіус інструмента. Для цього використовують вимірювальні цикли, передбачені виробником верстата та системи ЧПК.
Лазерне вимірювання належить до безконтактних методів. Різальна частина інструмента перетинає лазерний промінь між передавачем і приймачем, а система визначає момент перекриття променя та розраховує необхідні параметри. За таким принципом працюють, наприклад, Renishaw NC4 і NC4+ Blue. Залежно від конфігурації вони можуть використовуватися для вимірювання геометрії інструмента та контролю його поломки.
Основна відмінність полягає у способі отримання сигналу: під час контактного вимірювання інструмент фізично взаємодіє з вимірювальною поверхнею, а під час лазерного контроль виконується без механічного контакту.
Особливості фрезерних і токарних верстатів
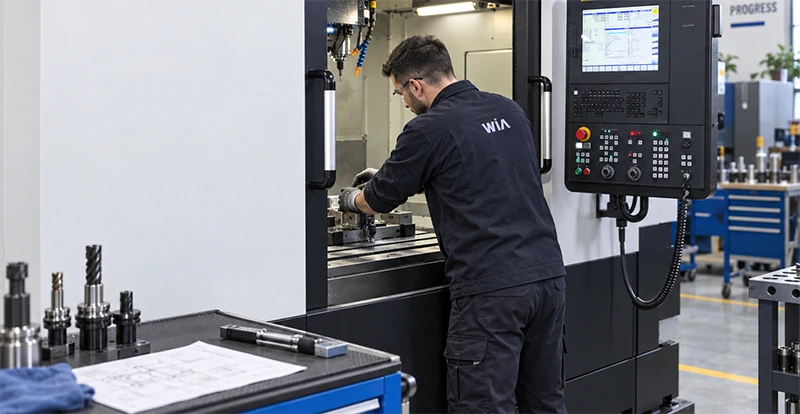
Прив’язка інструмента на фрезерному ЧПК зазвичай включає визначення його довжини, а за потреби — діаметра або радіуса. Важливим є фактичний виліт усієї інструментальної збірки з оправки: після заміни тримача, повторного складання або перевстановлення інструмента його геометричні параметри можуть змінитися. Для фрези та інших обертових інструментів ці значення записують у відповідні таблиці коректорів. Прив’язка свердла ЧПК необхідна, щоб система правильно враховувала положення його вершини та забезпечувала задану глибину обробки.
На горизонтальні верстати та вертикальні обробні центри поширюється загальний принцип, але конкретна процедура залежить від конструкції обладнання. Шпиндель, стіл, палета та інші вузли визначають кінематичну схему верстата, тому вимірювальний цикл і порядок фіксації отриманих значень повинні відповідати документації виробника.
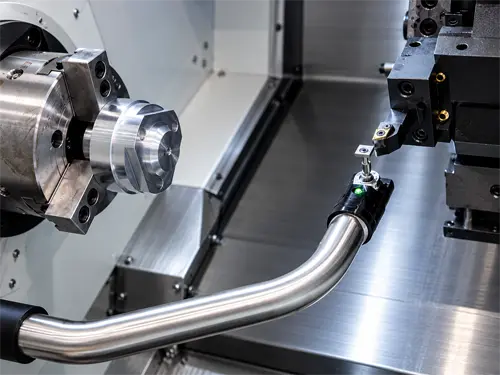
Прив’язка інструмента на токарному ЧПК передусім пов’язана з визначенням положення різальної кромки по осях X і Z. Один із поширених ручних способів — виконати пробне проточування, виміряти отриманий діаметр і на підставі результату визначити або уточнити геометричний коректор по X. Для визначення положення по Z може використовуватися пробне торцювання з подальшою фіксацією відповідної координати.
Такий принцип застосовується на верстатах із категорій токарні центри та вертикально-токарні. Якщо обладнання оснащене автоматичною системою вимірювання інструмента, частина цих операцій може виконуватися за допомогою передбачених вимірювальних циклів. Револьверна головка послідовно виводить потрібний інструмент у робочу позицію, а точний порядок його прив’язки залежить від конструкції верстата, системи ЧПК і рекомендацій виробника.
Чому не можна давати одну інструкцію для всіх систем ЧПК
Стійка ЧПК зберігає таблиці інструментальних коректорів і, залежно від конфігурації верстата, може виконувати автоматичні вимірювальні цикли. Однак інтерфейс, структура меню, порядок виклику циклів і логіка запису значень відрізняються між системами та конкретними моделями обладнання. На промислових верстатах широко застосовуються системи FANUC (Фанук) і Siemens (Сіменс), але навіть однакова система ЧПК не означає повністю однакову процедуру прив’язки інструмента на різних верстатах.
Виробник верстата адаптує макроси, сигнали, вимірювальні цикли та допоміжні функції під конкретну конструкцію і комплектацію обладнання. Тому універсальна послідовність натискання кнопок для всіх верстатів ненадійна. Вимірювання інструмента та запис отриманого значення в таблицю коректорів повинні виконуватися відповідно до керівництва для конкретної моделі верстата, встановленої системи ЧПК і версії програмного забезпечення.
Попереднє вимірювання поза верстатом
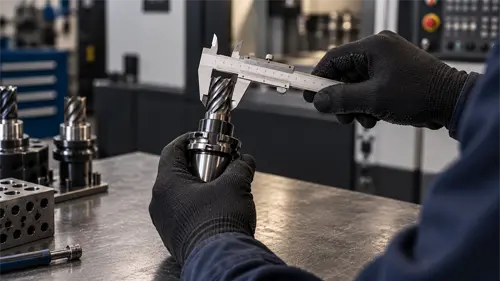
Інструмент можна попередньо зібрати в оправці та виміряти на зовнішньому пресеттері ще до встановлення у верстат. При цьому визначають фактичні геометричні параметри конкретної інструментальної збірки, наприклад довжину та діаметр або радіус. Отримані значення передають у таблицю інструментальних коректорів ЧПК вручну або через систему обміну даними. Такий підхід особливо зручний за частих переналагоджень і підготовки кількох комплектів інструмента.
Якщо змінюється оправка, виконується заточування інструмента або змінюється склад інструментальної збірки, вихідні дані необхідно перевірити та за потреби оновити. Зовнішнє вимірювання скорочує час підготовки верстата, але не скасовує правильне встановлення інструмента та контроль його параметрів після встановлення.
Як враховувати зміну параметрів і коли вимірювати повторно
Вихідні геометричні параметри інструмента та корекція на знос вирішують різні завдання. Геометричні коректори описують фактичні розміри та положення встановленого інструмента, а корекція на знос використовується для компенсації невеликих змін різальної кромки в процесі роботи без повторного вимірювання геометрії інструмента.
Повторне вимірювання або додаткова перевірка можуть знадобитися, якщо є підстави очікувати зміни розмірів або положення інструмента:
- після встановлення нового інструмента;
- після заміни пластини, оправки або всієї інструментальної збірки;
- після заточування або відновлення різальної частини;
- після зіткнення або іншої нештатної ситуації;
- у разі виявлення стійкого відхилення розмірів деталі;
- перед відповідальною серією, якщо необхідно підтвердити стан інструмента.
При цьому спосіб перевірки залежить від причини зміни: в одному випадку потрібне повне повторне вимірювання геометрії інструмента, в іншому достатньо контролю деталі та коригування значення зносу. Головний фактор — не календарний строк, а фактична зміна положення, геометрії або стану різальної частини.
Як вибрати метод прив’язки
Спосіб прив’язки вибирають з урахуванням типу верстата, номенклатури інструмента, вимог до точності, частоти переналагоджень і рівня автоматизації виробництва. Контактне вимірювання підходить для широкого кола інструментів і завдань, лазерне дає змогу виконувати контроль без механічного контакту з різальною частиною, а зовнішній пресеттер переносить частину вимірювальних операцій за межі робочої зони верстата.
Під час вибору також враховують розміри та тип інструмента, необхідну повторюваність вимірювань, час підготовки обладнання і можливість автоматичної передачі даних у систему ЧПК. Для одного виробництва оптимальним може бути ручне або контактне вимірювання безпосередньо на верстаті, для іншого — поєднання зовнішнього пресеттера й автоматичного контролю інструмента в робочій зоні.
Ефективність вибраного методу визначається не лише точністю вимірювання, а й стабільністю результату, швидкістю переналагодження та зручністю роботи в конкретному технологічному процесі. Під час комплектації нового обладнання вимірювальну систему доцільно підбирати разом із верстатом і його технологічним оснащенням. Фахівці ТОВ «ТЕХНІЧНИЙ КЛАСТЕР» допомагають підібрати обладнання WIA Machine Tools і вимірювальні рішення відповідно до завдань виробництва, а також супроводжують монтаж, введення в експлуатацію, навчання персоналу та подальше сервісне обслуговування.