
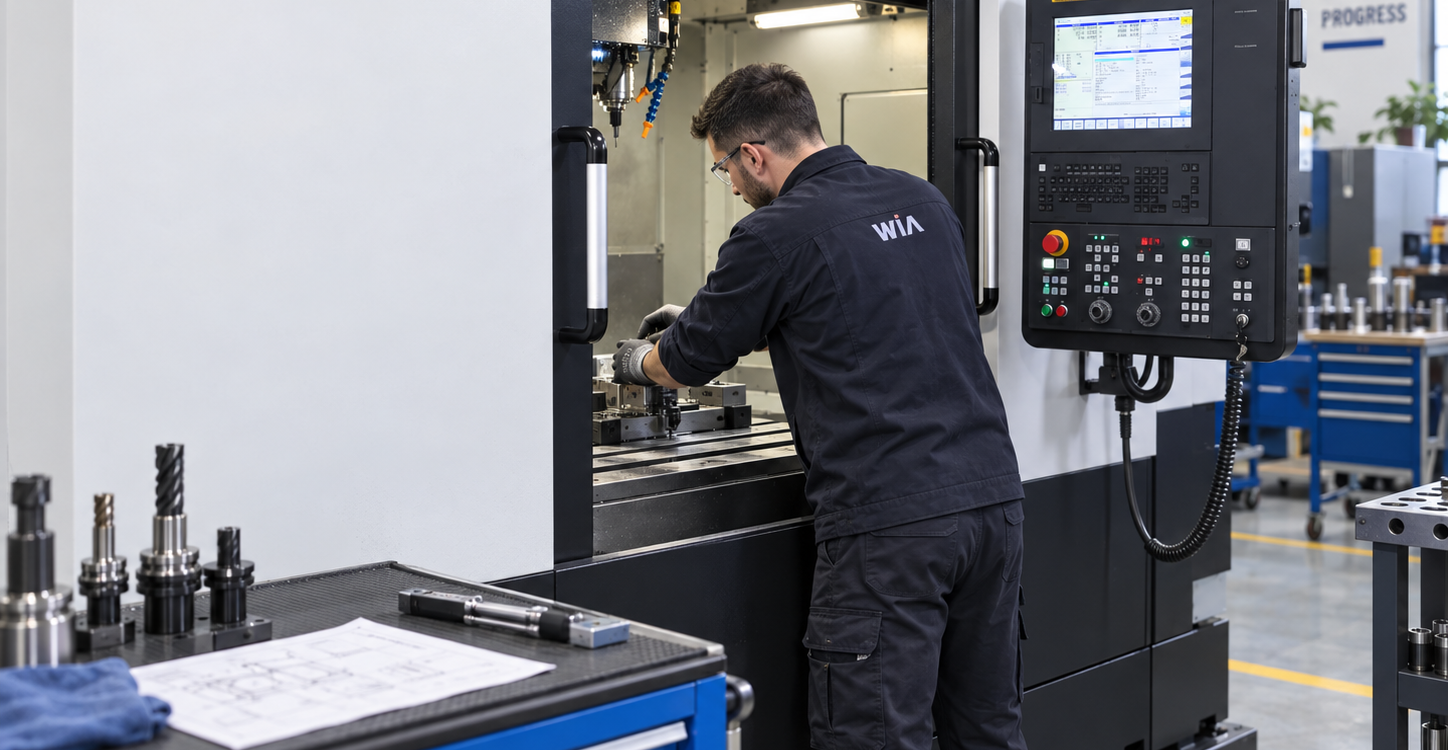
Підготовка обладнання з числовим програмним керуванням починається ще до випуску першої придатної деталі. Необхідно встановити оснащення та різальний інструмент, виконати робочі прив'язки, перевірити переміщення, провести пробний цикл і переконатися, що результат відповідає кресленню та вимогам технологічного процесу. Зв'язок між технологічною документацією та реальною обробкою на верстаті забезпечує налагоджувальник.
Налагоджувальник верстатів з ЧПК — це технічний спеціаліст, який готує обладнання до виготовлення конкретної деталі або партії та забезпечує стабільне виконання заданого технологічного циклу. Його робота знаходиться на стику технології різання, механіки обладнання, системи керування та вимірювань. Від кваліфікації налагоджувальника залежать час переналагодження, якість першої деталі, точність обробки та стабільність подальшого випуску продукції.
У чому різниця між налагоджувальником ЧПК та оператором
На підприємствах розподіл функцій може відрізнятися. У типовій схемі налагоджувальник готує верстат до випуску нової деталі або партії, а оператор працює на вже налаштованому обладнанні: встановлює та знімає заготовки, запускає робочий цикл, контролює хід обробки та якість продукції в межах своєї відповідальності.
Налагоджувальник повинен розуміти взаємозв'язок між кресленням, технологічним процесом і керуючою програмою. Він перевіряє інструмент, оснащення та базування, задає робочі системи координат і коректори, використовує вимірювальні засоби, контролює поведінку верстата під час пробного запуску та вносить допустимі коригування. Знання основ механіки й електроніки допомагає під час первинної діагностики, однак ремонт складних електронних, електричних і механічних вузлів належить до компетенції сервісного персоналу.
Обсяг і складність налагодження залежать від конструкції верстата, геометрії деталі та технологічного процесу. Підготовка базового двоосьового токарного верстата зазвичай простіша, ніж токарно-фрезерного центра з приводним інструментом, контршпинделем і додатковими осями. Однак навіть на відносно простому обладнанні налагодження може вимагати високої кваліфікації за жорстких допусків, складного базування або нестандартного оснащення.
Що робить налагоджувальник перед випуском нової деталі
Перший етап пов'язаний із вивченням креслення, технологічного процесу, переліку інструменту та керуючої програми. Підготовка включає перевірку оснащення, різального інструменту, пластин і тримачів, а також відповідності вихідної заготовки вимогам технологічної документації.
Потім виконуються підготовка та складання інструментальних блоків, встановлення інструменту й налаштування верстатного оснащення. На токарному обладнанні залежно від завдання використовують патрон, цанговий затискний пристрій і відповідні кулачки, а за потреби налаштовують задню бабку або люнет. На фрезерному центрі заготовку закріплюють у лещатах, на плитах або в спеціальних пристосуваннях. Монтаж оснащення повинен забезпечувати жорстке та надійне закріплення заготовки, а також безпечне переміщення робочих вузлів верстата.
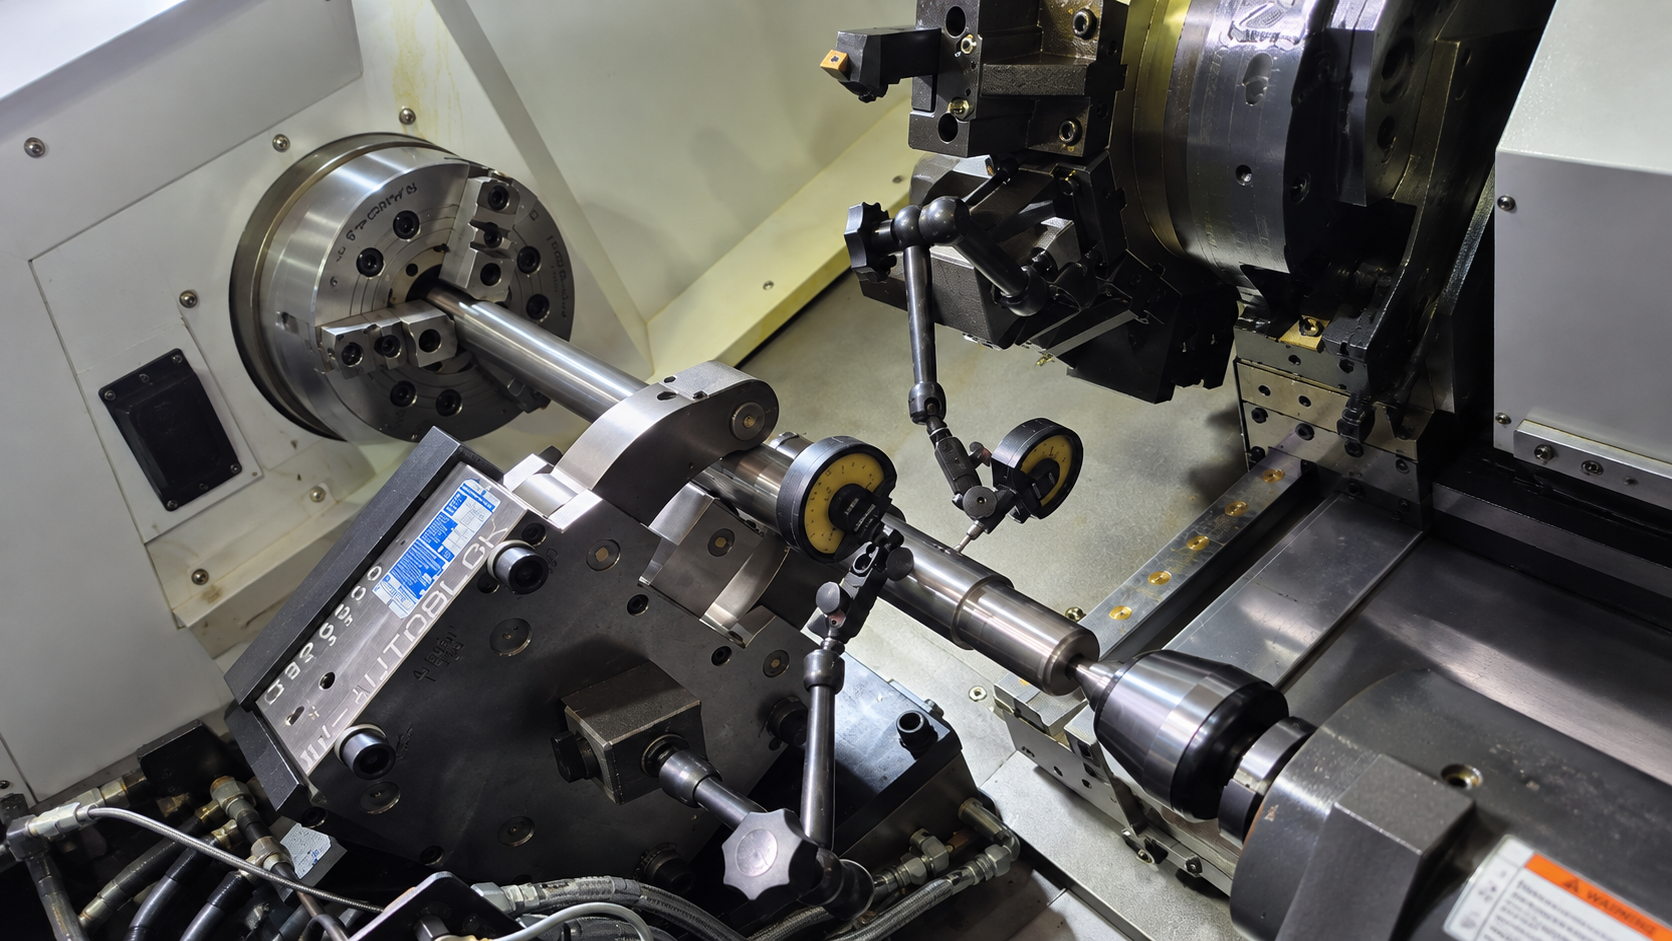
Наступний етап — налаштування інструменту та введення коректорів. На фрезерних верстатах визначають довжину й діаметр або радіус інструменту, а на токарних — його геометричне положення та необхідні параметри різальної кромки. Вимірювання можуть виконуватися безпосередньо на верстаті або поза робочою зоною. Для попереднього налаштування інструменту використовують пресетер, якщо він передбачений оснащенням дільниці. Отримані значення вносять у відповідні таблиці коректорів системи ЧПК.
Після встановлення та базування заготовки визначають положення робочого нуля й задають відповідну систему координат. Налагоджувальник перевіряє правильність прив'язки, стартові позиції інструменту та безпечні точки переміщень. Помилка на цьому етапі може призвести до зміщення всієї траєкторії обробки або зіткнення інструменту із заготовкою та оснащенням, тому робочі координати перевіряють до початку різання.
Обов'язки налагоджувальника ЧПК під час підготовки першої деталі
Перелік робіт залежить від конструкції верстата, складності деталі та прийнятого на підприємстві розподілу відповідальності. До типового циклу налагодження входять:
- читання креслення та технологічної документації;
- перевірка матеріалу та розмірів заготовки;
- перевірка та, за потреби, підбір різального інструменту відповідно до технології;
- встановлення оснащення та контроль правильності базування;
- введення інструментальних коректорів і налаштування робочої системи координат;
- завантаження керуючої програми в пам'ять системи ЧПК;
- перевірка програми та безпечних переміщень до початку різання;
- виготовлення першої деталі та контроль критичних розмірів;
- внесення необхідних коригувань за результатами пробної обробки;
- передача налагодженого технологічного процесу в серійну роботу.
Такий порядок дає змогу виявити помилки та невідповідності до випуску всієї партії. Завдання налагоджувальника полягає не лише в запуску верстата, а й у підтвердженні того, що обладнання стабільно, точно та безпечно виконує заданий технологічний процес.
Обов'язки налагоджувальника верстатів з ЧПК під час пробного циклу
Під час пробного запуску основні завдання налагоджувальника пов'язані з перевіркою безпеки та правильності виконання керуючої програми до переходу до серійного виробництва. Залежно від можливостей системи ЧПК використовують графічну симуляцію, покрокове виконання програми (Single Block), обмеження швидких переміщень та інші режими безпечної перевірки.
Налагоджувальник контролює послідовність зміни інструменту, підхід до заготовки та вихід із зони різання, роботу шпинделя, переміщення осей і виконання допоміжних команд. У разі виявлення невідповідностей у межах своїх повноважень він коригує робочі координати, інструментальні коректори або керуючу програму.
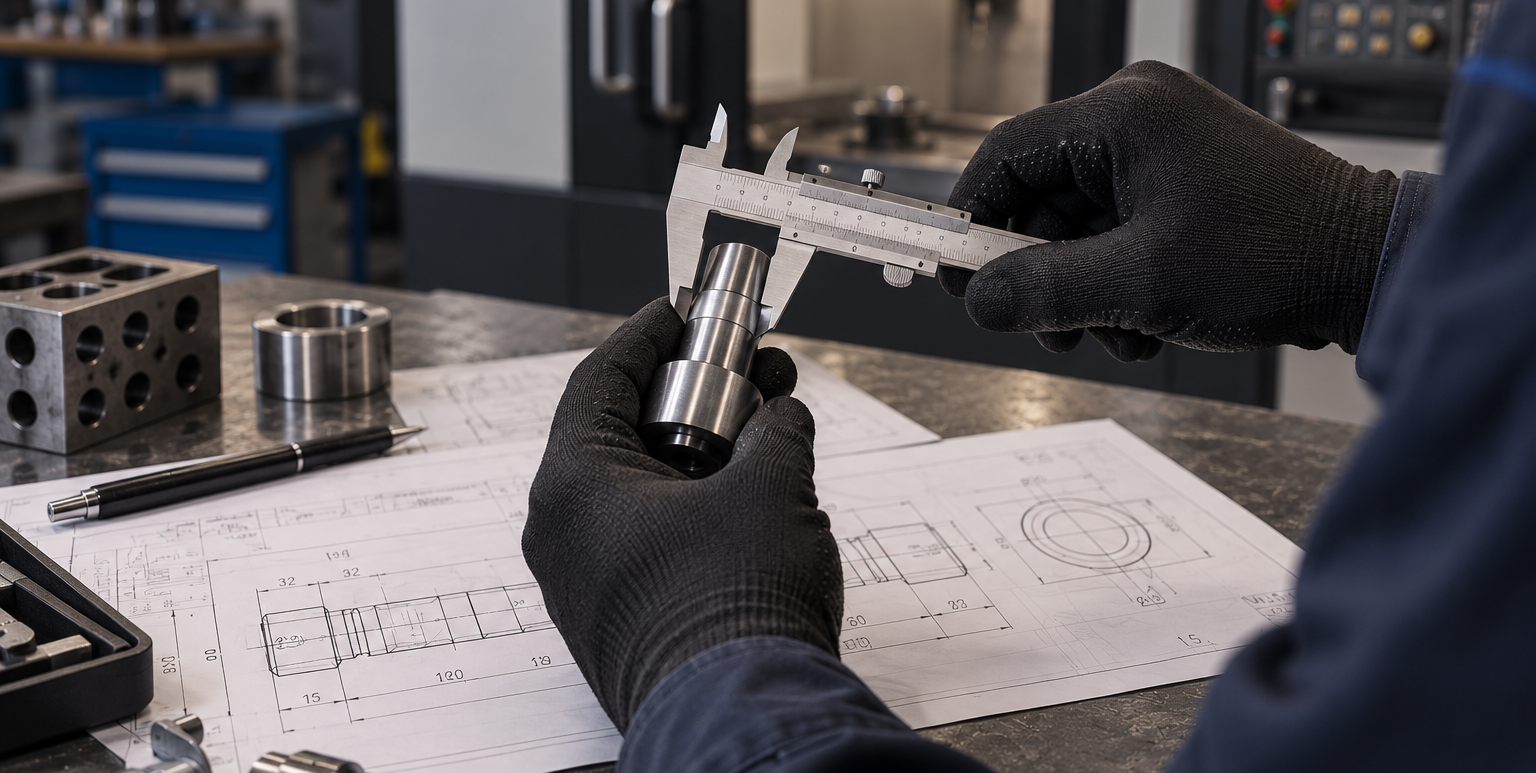
Після пробної обробки перевіряють критичні розміри першої деталі. За потреби коригують геометричні або зносні коректори інструменту, а за наявності вібрації, нестабільного стружкоутворення або підвищеного навантаження — режими різання. Після підтвердження точності та стабільності процесу налагодження вважають завершеним, а обладнання передають у серійну роботу.
Як змінюється робота налагоджувальника на різних верстатах
Базові принципи налагодження залишаються однаковими, однак практичні дії залежать від компонування верстата, кількості керованих осей та встановленого оснащення. На токарному обладнанні особливе значення мають правильне положення різального інструменту відносно осі шпинделя, надійне закріплення заготовки в патроні або іншому затискному пристрої, виліт інструменту та безпечна робота револьверної головки. За наявності задньої бабки, люнета, приводного інструменту або додаткових осей збільшується кількість параметрів, які необхідно перевірити перед запуском.
На вертикальному обробному центрі важливі базування заготовки на столі, розташування пристосування, довжина інструменту та безпечні висоти переміщень. Вертикальні верстати з ЧПК застосовуються для фрезерних, свердлильних і розточувальних операцій, тому налагоджувальник працює з різними схемами закріплення та інструментальними комплектами.
На горизонтальному обробному центрі враховують орієнтацію заготовки на палеті, роботу поворотного стола та доступ інструменту до кількох сторін деталі за одну установку. Для горизонтальних центрів з ЧПК особливо важливі правильне налаштування робочих систем координат для оброблюваних сторін і перевірка безпечних переміщень під час повороту палети.
На токарно-фрезерному центрі необхідно враховувати спільну роботу шпинделя, приводного інструменту, осі C та, залежно від конфігурації, осі Y, контршпинделя й інших додаткових вузлів. Чим більше операцій і керованих рухів об'єднано в одному верстаті, тим вищі вимоги до перевірки прив'язок, послідовності роботи вузлів і безпеки переміщень.
Які знання та навички потрібні налагоджувальнику
Висококваліфікований налагоджувальник не обмежується керуванням стійкою ЧПК. Він повинен розуміти технологічну логіку операції та вміти визначити можливу причину відхилення: чому після переналагодження розмір наблизився до межі допуску, з'явилася вібрація, погіршилася якість поверхні або різальна кромка почала швидко зношуватися.
Для впевненої роботи необхідні:
- читання машинобудівних креслень, позначень допусків і вимог до поверхні;
- розуміння основ різання металів і режимів обробки;
- знання будови токарних і фрезерних верстатів;
- розуміння принципів базування та закріплення заготовки;
- знання різального й допоміжного інструменту;
- уміння користуватися вимірювальними приладами;
- основи програмування ЧПК і читання керуючого коду;
- розуміння повідомлень, попереджень і діагностичної інформації системи ЧПК;
- знання правил охорони праці під час експлуатації металообробного обладнання.
Кваліфікований спеціаліст повинен розрізняти програмні, технологічні та механічні причини відхилень. Наприклад, неправильний розмір деталі може бути пов'язаний не лише з керуючою програмою, а й зі зношенням різальної пластини, неправильним коректором, температурним станом верстата, недостатньою жорсткістю закріплення заготовки або інструменту.
При цьому завдання налагоджувальника полягає насамперед у виявленні причини та коригуванні процесу в межах своєї компетенції. Несправності електронних, електричних або механічних вузлів, що потребують ремонту обладнання, передають відповідним сервісним спеціалістам.
Як знизити ризик браку та зіткнень під час налагодження
Запобігання браку та аварійним ситуаціям починається з послідовної перевірки вихідних даних. Єдиний порядок налагодження знижує ймовірність пропустити неправильний інструмент, помилковий коректор, неправильно задану робочу систему координат або обмеження переміщень.
Контрольна карта може містити номер деталі або завдання, позиції інструментів, величину їх вильоту, робочі нульові точки, стан оснащення, параметри закріплення та обмеження переміщень. Перед початком різання перевіряють керуючу програму, коректори й прив'язки, а потім виконують тестування в безпечному режимі з використанням доступних функцій системи ЧПК.
Під час пробної обробки контролюють характер стружкоутворення, звук різання, навантаження шпинделя та стан різальної кромки. За потреби проводиться оптимізація режимів обробки в межах технологічних вимог і повноважень налагоджувальника. Частота обертання шпинделя та подача повинні відповідати матеріалу, геометрії інструменту, жорсткості технологічної системи й вимогам до якості поверхні.
Виявлені помилки та внесені зміни корисно фіксувати в технологічній документації або журналі налагодження. Накопичена інформація скорочує час повторного переналагодження та допомагає запобігти аналогічним відхиленням під час виготовлення наступних партій.
Розряди налагоджувальника верстатів з ЧПК і кар'єрне зростання
Для цієї професії кваліфікаційними характеристиками передбачені розряди з 4-го по 8-й. Підвищення розряду пов'язане з виконанням складніших налагоджувальних робіт, розширенням відповідальності та більшою самостійністю під час роботи з обладнанням. На практиці професійний рівень розвивається не лише завдяки стажу, а й завдяки роботі з різними системами ЧПК, типами верстатів і технологічними завданнями.
Кар'єрне зростання може відбуватися за кількома напрямами:
- освоєння багатоосьових і комбінованих верстатів;
- перехід до підготовки керуючих програм і роботи з CAM-системами;
- перехід до роботи технологом механічної обробки;
- розвиток у напрямі сервісу та пусконалагоджувальних робіт;
- зростання до майстра дільниці або спеціаліста з автоматизації виробництва.
Цінність досвідченого налагоджувальника особливо помітна за частої зміни номенклатури, коли необхідно швидко підготувати обладнання до нової операції, скоротити час переналагодження та отримати стабільний результат із мінімальною кількістю пробних деталей.
Скільки заробляє налагоджувальник ЧПК в Україні
Рівень оплати залежить від регіону, досвіду, графіка роботи, складності обладнання та обсягу відповідальності. В українських вакансіях 2026 року зустрічаються пропозиції приблизно 25-60 тис. грн на місяць. Для спеціалістів із досвідом налагодження та програмування складнішого обладнання можна зустріти діапазони 50-70 тис. грн і 60-80 тис. грн. Окремі пропозиції можуть виходити за ці межі.
Однак порівнювати вакансії лише за зазначеною сумою некоректно. В одній компанії налагоджувальник отримує готовий технологічний процес і керуючу програму, а в іншій додатково коригує програми, підбирає інструмент і оснащення, навчає операторів або відповідає за більший парк верстатів. На рівень доходу також впливають змінний графік, регіон, серійність виробництва та досвід роботи з конкретними системами ЧПК.
Тому під час оцінювання вакансії варто зіставляти оплату з фактичною зоною відповідальності та необхідним рівнем самостійності. Робота з п'ятиосьовими, токарно-фрезерними та іншими складними верстатами зазвичай потребує ширшого набору компетенцій, ніж обслуговування вже налагодженого обладнання з повторюваною номенклатурою.
Як стати налагоджувальником ЧПК і отримати практичний досвід
Щоб стати налагоджувальником ЧПК, теоретичну підготовку необхідно поєднувати з практичною роботою на обладнанні. Одного курсу програмування недостатньо: спеціалісту доводиться працювати з реальним верстатом, оснащенням, різальним і вимірювальним інструментом, системами координат і технологією обробки.
Послідовність навчання може бути такою:
- вивчити основи металообробки та будову верстатів;
- навчитися читати креслення, допуски й технологічну документацію;
- освоїти вимірювальний інструмент, принципи базування та закріплення заготовок;
- розібратися у структурі керуючої програми та основних командах ЧПК;
- отримати практичні навички встановлення, вимірювання та налаштування інструменту;
- навчитися задавати робочі координати й інструментальні коректори, виконувати пробний цикл та оцінювати результат першої обробки;
- переходити до складніших верстатів і технологічних завдань під керівництвом досвідченого наставника.
Практика особливо важлива на початковому етапі, оскільки вона допомагає зрозуміти взаємозв'язок між керуючою програмою, інструментом, оснащенням, матеріалом і фактичним результатом обробки.
Де навчатися на налагоджувальника ЧПК в Україні
Професійну підготовку можна пройти в закладах професійної освіти, які навчають налагодженню верстатів і маніпуляторів із програмним керуванням. В українській системі професія «Налагоджувальник верстатів і маніпуляторів з програмним керуванням» має код 7223 і передбачає відповідну кваліфікаційну підготовку.
Ще один шлях — навчання в технічному коледжі або здобуття вищої освіти за близькою інженерною спеціальністю. Тим, хто планує надалі розвиватися в технології машинобудування, проєктуванні технологічних процесів або управлінні виробничою дільницею, може підійти спеціальність G9 «Прикладна механіка». У межах цієї спеціальності в різних закладах освіти пропонуються освітні програми, пов'язані з технологіями машинобудування, обладнанням, механічними та мехатронними системами.
Додатково застосовуються курси з конкретних систем ЧПК і навчання безпосередньо на підприємстві. Під час вибору програми важливо оцінювати не лише її назву, а й наявність діючого обладнання, обсяг практики, роботу з вимірювальним інструментом, читання креслень і виконання реальних операцій із налагодження.
Під час вибору навчального закладу корисно уточнити, чи є доступ до діючих верстатів, скільки часу відведено на практичні заняття та чи передбачене стажування на виробництві. Для підготовки налагоджувальника практична складова особливо важлива: професійна навичка формується на реальних переналагодженнях, вимірюваннях, пробних запусках і розборі технологічних ситуацій.
Чому від налагодження ЧПК залежить стабільність випуску деталей
Верстат виконує задані команди, але кінцевий результат залежить від правильності базування заготовки, встановлення інструменту, робочих координат, коректорів і режимів обробки. Навіть коректна керуюча програма не компенсує помилкову прив'язку, ненадійне закріплення деталі або неправильно заданий інструментальний коректор.
Для підприємства якісне налагодження означає скорочення втрат матеріалу під час запуску нової партії, зменшення непродуктивних простоїв і стабільний випуск придатних деталей. Особливо важлива робота налагоджувальника на виробництвах із широкою номенклатурою, де обладнання доводиться регулярно переналаштовувати під нові вироби.
При цьому налагоджувальник взаємодіє із суміжними спеціалістами та повинен розуміти межі своєї компетенції. Питання технології обробки вирішуються спільно з технологом, складні несправності системи ЧПК, приводів та інших вузлів потребують участі сервісних спеціалістів, а окремі завдання контролю якості можуть передаватися метрологічній службі.
Під час введення нового обладнання у виробництво важливі не лише характеристики самого верстата, а й правильне введення в експлуатацію, підготовка персоналу та подальша технічна підтримка. ТОВ «ТЕХНІЧНИЙ КЛАСТЕР», офіційний представник WIA Machine Tools в Україні, супроводжує проєкти з постачання обладнання: допомагає підібрати модель і комплектацію під технічне завдання, організовує постачання та монтаж, виконує введення верстата в експлуатацію, навчання персоналу та сервісний супровід. Такий підхід допомагає підготувати обладнання та співробітників до роботи в умовах конкретної виробничої дільниці.