
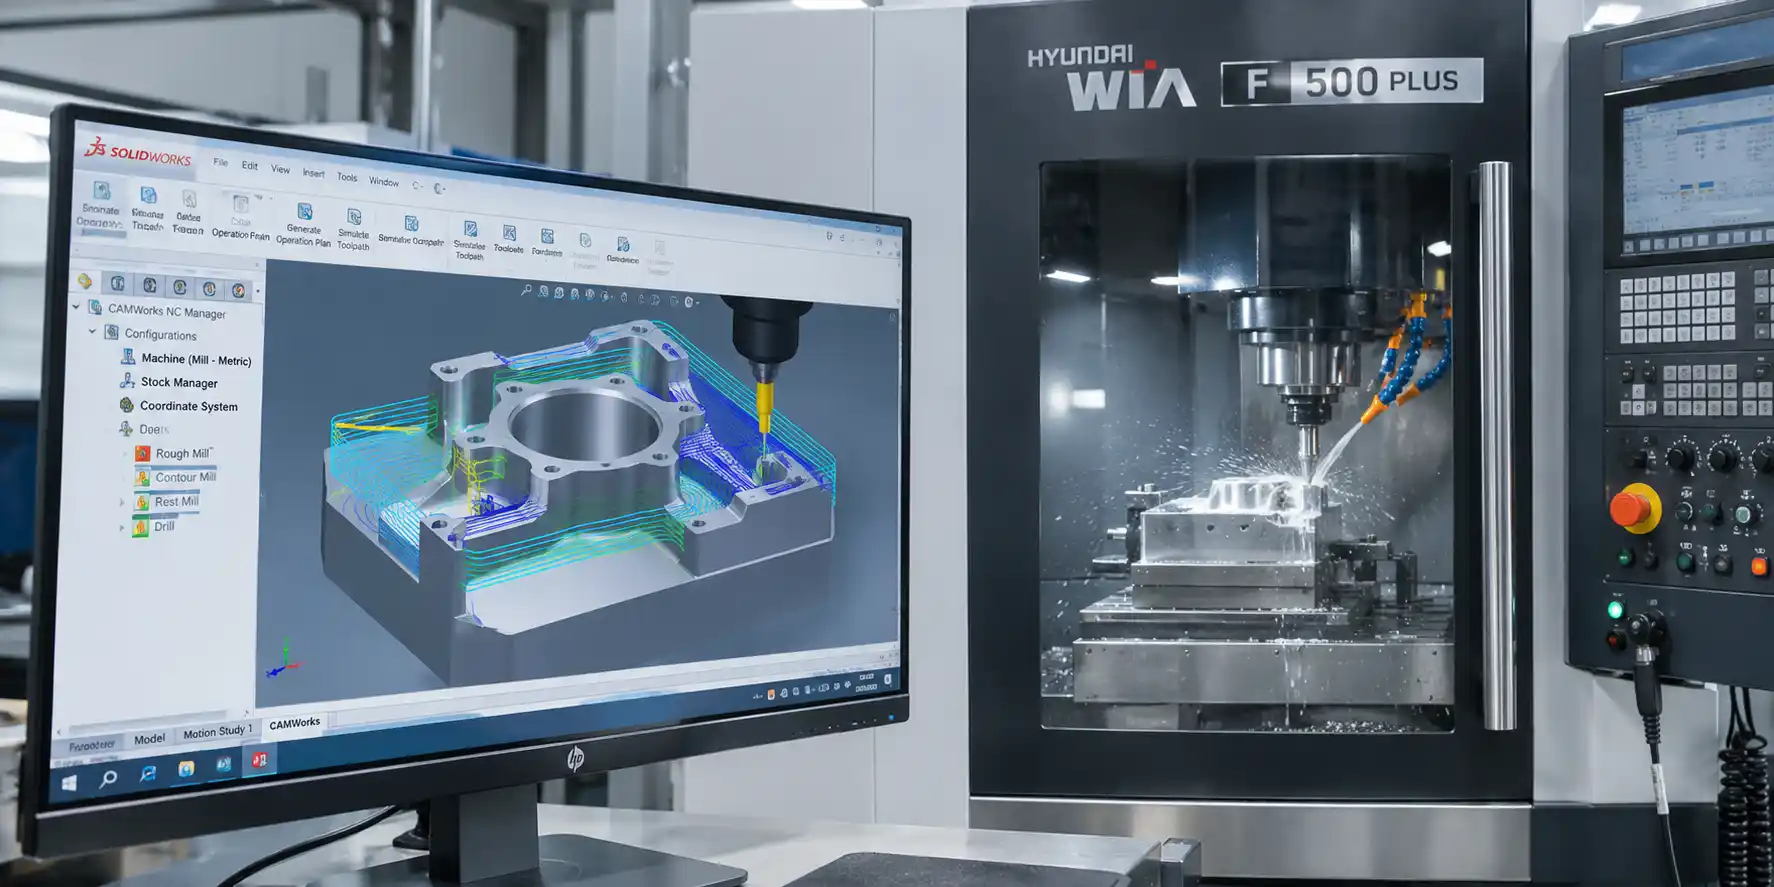
При изготовлении детали на станке с числовым программным управлением результат зависит не только от чертежа и возможностей оборудования. Нужно задать последовательность действий: выбрать инструмент, определить режимы резания, рассчитать траекторию и проверить, как она пройдет в рабочей зоне. Эту работу объединяет программирование станков с ЧПУ.
Управляющая программа задает перемещение инструмента или заготовки по координатным осям, частоту вращения шпинделя, подачу, смену инструмента и другие команды. Система ЧПУ интерпретирует эти команды, управляет движением осей, работой шпинделя и взаимодействует с другими системами станка. От правильной подготовки программы зависят точность детали, качество поверхности, длительность цикла и безопасность обработки.
В статье разберем основные способы создания управляющих программ, роль CAD/CAM-систем и особенности подготовки управляющих программ, которые выполняют токарные и фрезерные станки.
Что дает управляющая программа
Управляющая программа переводит технологический план в последовательность команд, понятных системе ЧПУ. В ней задают координаты и перемещения, последовательность операций, режимы обработки, работу инструмента и вспомогательных функций станка.
Программирование на станках с ЧПУ позволяет воспроизводить заданную последовательность операций и перемещений от детали к детали. При работе на таком оборудовании, как токарно-фрезерные центры, это особенно важно при серийном выпуске: если заготовки, оснастка, инструмент и условия закрепления соответствуют принятой наладке, станок может повторять один и тот же цикл обработки. При этом стабильность результата зависит также от состояния оборудования, корректности наладки, инструмента и контроля процесса.
Управляющая программа позволяет:
- задавать перемещения по линейным и круговым траекториям;
- управлять сменой или индексированием инструмента и выполнением технологических циклов, если такие функции предусмотрены конструкцией станка;
- выполнять обработку контуров, отверстий, резьб, уступов и других элементов;
- повторять проверенную последовательность операций на серии заготовок;
- координировать движение нескольких осей и работу автоматизированных узлов станка.
Эти возможности сокращают долю ручных действий непосредственно во время цикла и помогают выдерживать заданную последовательность обработки. Перед запуском необходимо убедиться, что программа, инструмент, режимы обработки, заготовка и схема ее закрепления соответствуют подготовленной технологии и наладке.
Основы подготовки кода
Программирование систем ЧПУ обычно включает описание геометрии перемещений и технологических параметров обработки. Для этого используют G-коды и другие команды и функции, предусмотренные конкретной системой управления. Набор команд, их синтаксис и особенности выполнения могут различаться в зависимости от системы ЧПУ, ее версии и конфигурации оборудования, поэтому программу готовят с учетом документации производителя конкретного станка и системы управления.
Слово «код» часто используют как общее название команд управляющей программы. В ней могут задаваться перемещения осей, подача, частота вращения шпинделя, выбор и смена инструмента, работа СОЖ и другие вспомогательные функции, а также переходы между этапами обработки.
Написание кода требует понимания чертежа, технологии обработки и условий, в которых программа будет выполняться на станке. Ошибочная координата, неверно заданная рабочая система координат или некорректная коррекция инструмента могут привести к браку или столкновению инструмента с заготовкой и элементами оснастки. Поэтому подготовка кода всегда связана с проверкой логики программы, исходных данных и условий ее выполнения.
Ручной способ и CAD/CAM-системы
Для простой детали короткую программу иногда пишут вручную: непосредственно на пульте ЧПУ или с помощью редактора. Такой ручной способ может быть удобен для несложных операций, типовых циклов и небольших корректировок, когда траекторию легко проследить по чертежу.
Программирование фрезерных станков с ЧПУ часто выполняют с помощью CAD/CAM-систем. В CAD создают или открывают геометрическую модель детали, а CAM используют для планирования обработки, выбора операций и расчета траекторий инструмента. После этого постпроцессор преобразует подготовленные траектории в управляющую программу с учетом конкретной модели станка, системы ЧПУ, его кинематики и конфигурации. Такой подход особенно полезен для сложных контуров, многокоординатной обработки и деталей, для которых надежно задать траекторию вручную сложно.
Обычно используют два основных подхода:
- Ручное написание управляющей программы.
- Подготовка программы с помощью CAD/CAM-системы.
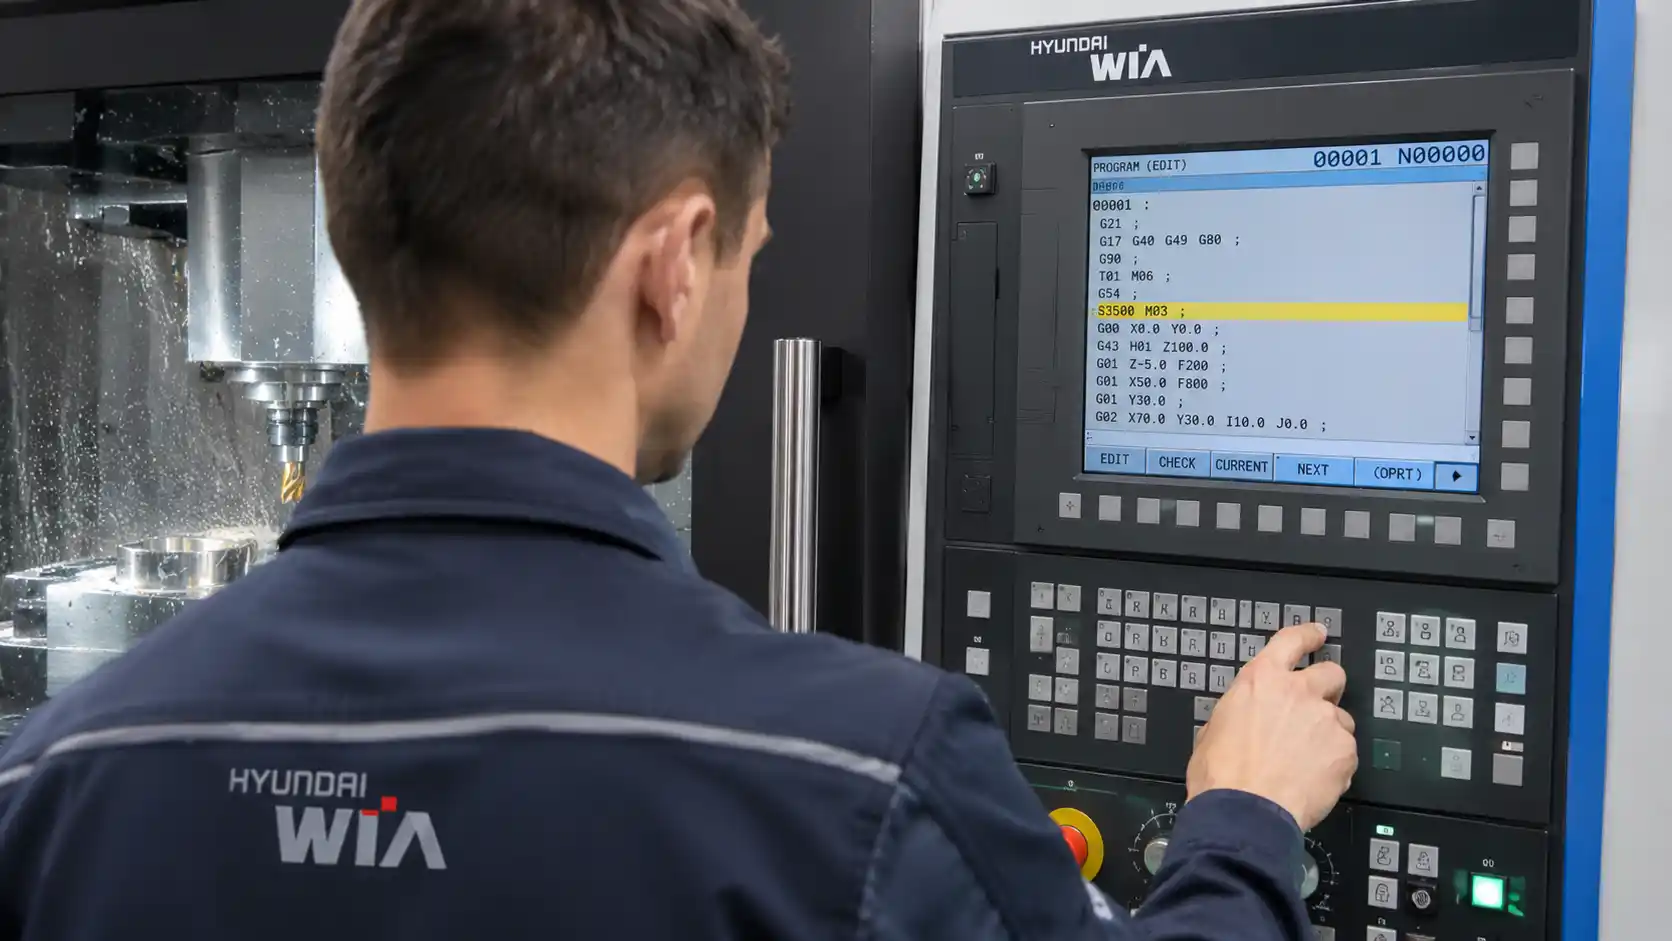
На практике эти способы часто комбинируют. Например, основную траекторию и управляющую программу формируют в CAM-системе, а специалист затем вносит допустимые правки в программу или корректирует отдельные технологические значения в соответствии с принятой на предприятии процедурой.
При выборе метода учитывают сложность детали, требования к точности, имеющееся программное обеспечение, конфигурацию оборудования и квалификацию команды. Важно, чтобы способ подготовки программы соответствовал возможностям конкретного станка и был понятен специалистам, которые будут выполнять наладку, проверку и запуск.
Как происходит создание программы
Процесс начинается с исходных данных: чертежа или 3D-модели детали, материала и размеров заготовки, требований к допускам, шероховатости и производительности. На их основе определяют последовательность установов и операций, подбирают инструмент и назначают режимы обработки.
При работе в CAM-системе специалист задает заготовку, инструмент, технологические операции и рассчитывает траектории обработки. После этого управляющую программу формируют с помощью соответствующего постпроцессора.
Перед передачей программы на станок ее желательно проверить с помощью доступной симуляции. Она помогает выявить часть проблем до запуска оборудования: лишние или небезопасные перемещения, возможные столкновения, неверное направление обработки или неподходящую последовательность операций. При этом достоверность симуляции зависит от корректности цифровых моделей станка, инструмента, заготовки и оснастки.
Первый запуск новой или измененной программы выполняют контролируемо, используя предусмотренные производителем станка и системой ЧПУ средства проверки — например, пошаговое выполнение, контроль скорости перемещений и другие доступные режимы. После изготовления первой детали проверяют ее размеры и результат обработки, а при необходимости вносят допустимые корректировки и повторно контролируют программу.
Токарная и фрезерная обработка
При программировании токарной обработки задают профиль детали, последовательность точения, сверления, нарезания резьбы и других переходов, а также режимы для каждой операции. Программирование токарных станков с ЧПУ строится вокруг вращения заготовки и перемещения режущего инструмента относительно нее. На более сложных токарных и токарно-фрезерных центрах программа может также учитывать работу приводного инструмента, дополнительных осей, контршпинделя и синхронизацию отдельных узлов.
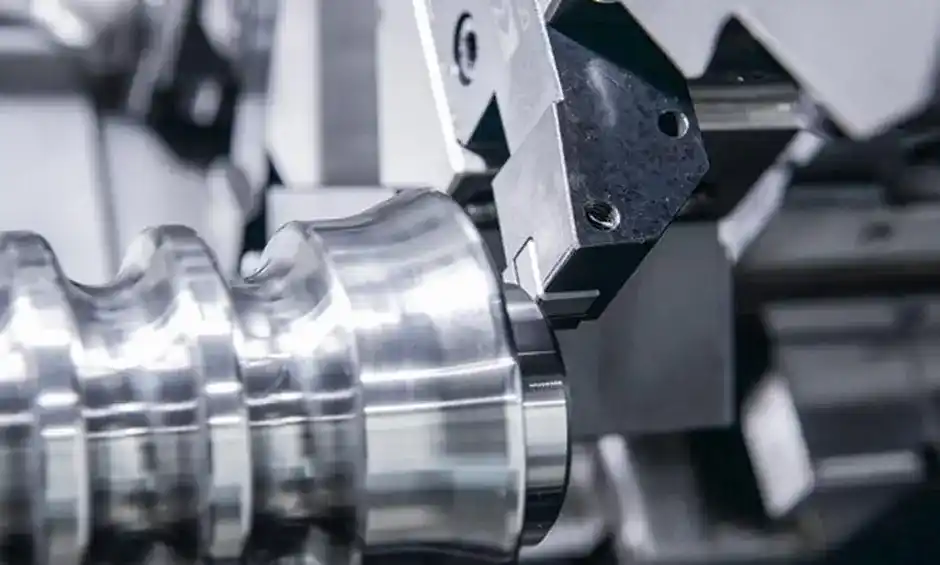
На фрезерном оборудовании вращается режущий инструмент, а его взаимное перемещение относительно заготовки формируется управляемыми осями станка. Программирование обработки деталей на станках с ЧПУ может включать плоское и контурное фрезерование, обработку карманов, сверление и другие операции. Возможность обрабатывать несколько сторон детали за одну установку зависит не только от вертикальной или горизонтальной компоновки станка, но и от его кинематики, наличия поворотных осей, стола, палетной системы и используемого оснащения.
Для более сложной комплексной обработки применяют 5 осевые токарные центры и другие многоосевые конфигурации. В зависимости от конструкции они могут сочетать токарные и фрезерные операции, использовать приводной инструмент, дополнительные управляемые оси и контршпиндель.
Чем больше осей и автоматизированных узлов используется в процессе, тем внимательнее необходимо проверять траектории и взаимодействие механизмов. Для деталей, которые отличаются размерами, но имеют повторяющуюся геометрию и последовательность операций, может применяться параметрическое программирование. Размеры, положения элементов или другие предусмотренные значения задают через переменные, если такой подход поддерживает конкретная система ЧПУ и соответствует задаче. Такой способ может использоваться, например, при подготовке программ для серий деталей на токарные станки.
Ошибки, проверка и особенности запуска
Даже траектория, корректно рассчитанная в CAM-системе, не гарантирует правильную обработку, если исходные данные или фактическая наладка станка отличаются от принятых при подготовке программы. Распространенные причины сбоев связаны с неверно заданной рабочей системой координат, ошибками в геометрии или корректорах инструмента, неподходящим постпроцессором, неправильными исходными данными и пропущенными вспомогательными командами.
Перед запуском полезно пройти проверочный список:
- сопоставить программу с чертежом и технологическим планом;
- проверить единицы измерения, рабочую систему координат и положение нуля детали;
- сверить установленный инструмент и необходимые геометрические коррекции с данными системы ЧПУ;
- просмотреть траекторию в симуляции и проверить безопасные перемещения;
- убедиться, что заготовка и оснастка установлены согласно наладочной карте;
- выполнить контролируемую проверку программы в предусмотренном для конкретного станка режиме и внимательно следить за первыми перемещениями.
Правильность готовой детали зависит не только от управляющей программы. На результат влияют состояние и точность оборудования, инструмент, его коррекции, закрепление заготовки, корректность наладки и выбранные режимы обработки. Поэтому разработчик управляющей программы, наладчик и оператор должны учитывать не только расчетную траекторию, но и реальные условия выполнения обработки. Для стабильной серии необходимы исправное оборудование, подтвержденная наладка и контроль первых изделий.
При внедрении нового оборудования команде нужны технические консультации, обучение и сервисная поддержка. ООО «ТЕХНИЧЕСКИЙ КЛАСТЕР», официальный представитель WIA Machine Tools в Украине, сопровождает предприятия от подбора станка до монтажа, ввода в эксплуатацию и обучения персонала. Специалисты помогают соотнести производственную задачу с возможностями оборудования и определить требования к автоматизации и программной подготовке.