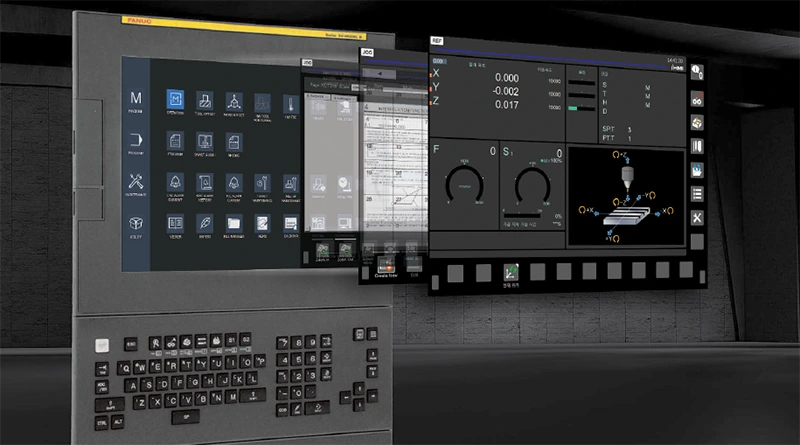

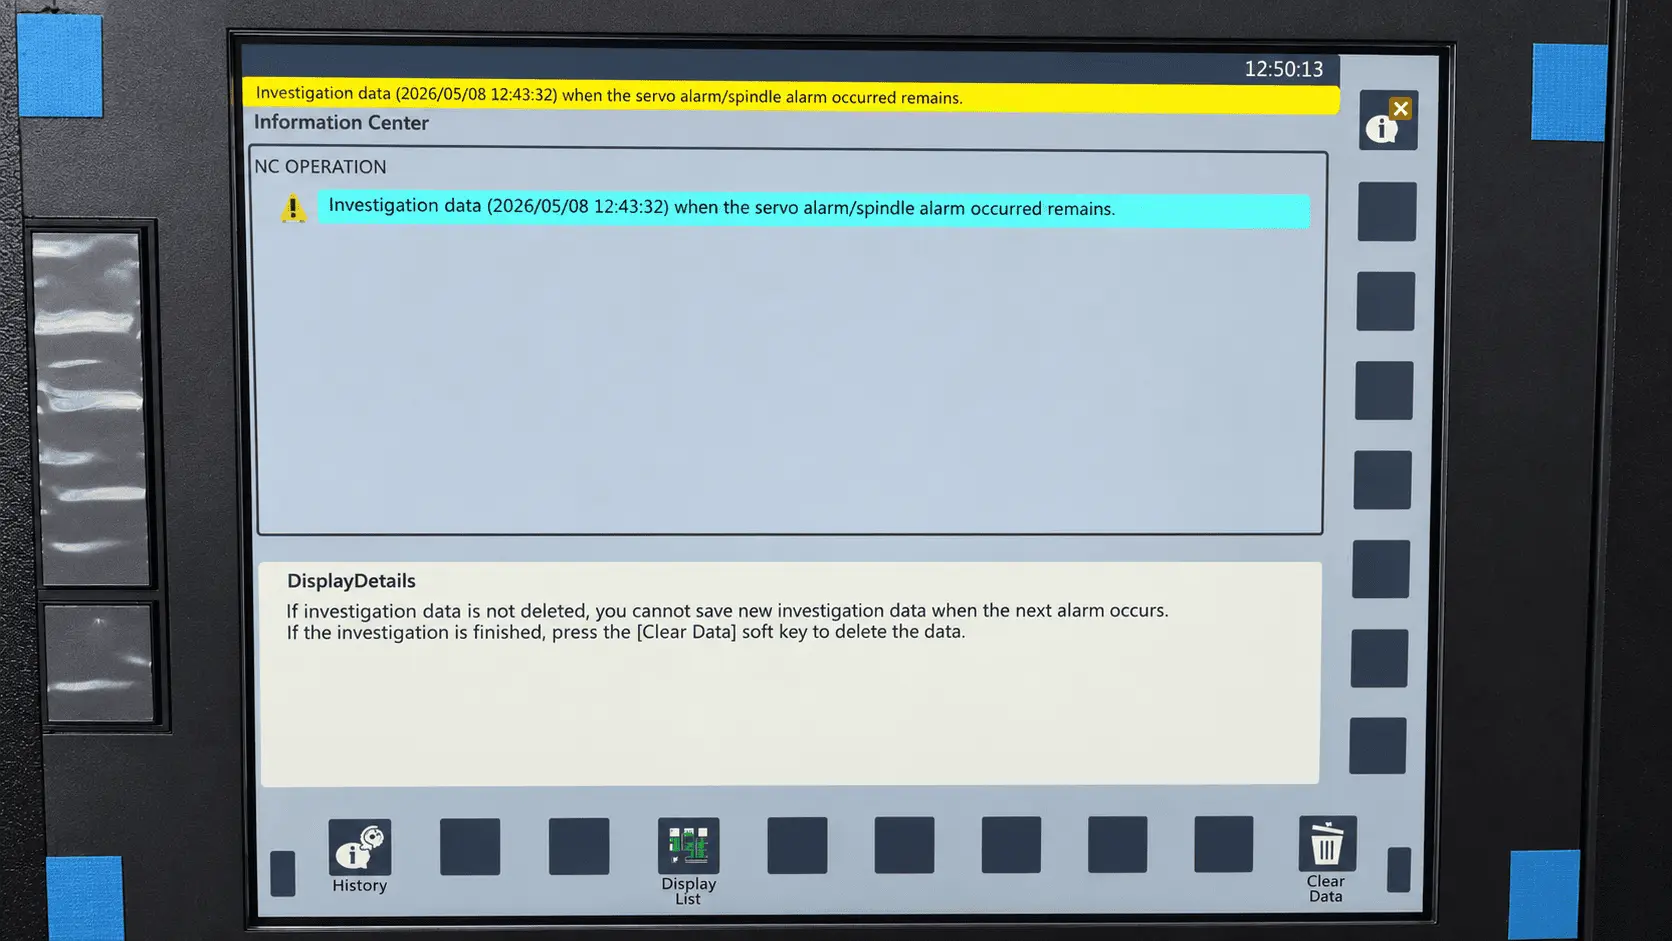
Сообщение на панели управления — не готовый диагноз, а отправная точка для поиска причины. Ошибки ЧПУ могут сопровождаться остановкой программы, запретом движения оси, запретом работы или отключением привода, а также сообщением о невыполненном условии запуска. При этом текст на экране может указывать на конкретный узел или условие, но не всегда показывает первичную причину неполадки.
Перед сбросом сообщения оператору стоит сохранить исходные данные:
- номер и полный текст alarm;
- операцию и режим, при которых появилась неполадка;
- положение осей и активную программу;
- фото, на котором хорошо виден дисплей;
- состояние станка перед остановкой.
Такая запись упрощает последующий анализ и помогает сопоставить alarm с условиями, при которых он возник. Если сработала экстренная остановка или цепь безопасности, сначала необходимо определить и устранить причину срабатывания в соответствии с документацией изготовителя оборудования. Возобновлять работу следует только после выполнения предусмотренной процедуры восстановления.
Какие бывают ошибки ЧПУ, приводов, PLC и периферии
Ошибки станков ЧПУ нельзя сводить к одной группе. Производитель интегрирует систему управления в конкретную конструкцию станка, настраивает PLC/PMC-логику, блокировки, сигналы и работу вспомогательных механизмов. Поэтому источник alarm-сообщения и его значение определяют по документации конкретной модели оборудования и установленной системы ЧПУ.
Условно сообщения можно разделить на несколько групп:
- системные и программные — связаны с NC, параметрами системы, выполнением управляющей программы или внутренними функциями ЧПУ;
- по приводам — относятся к сервоприводам осей, шпинделю, энкодерам, обратной связи и обмену данными;
- станочные — формируются PLC/PMC при невыполнении заданного условия, блокировки или сигнала от оборудования;
- периферийные — относятся к устройствам подачи, транспортеру стружки, системе СОЖ, измерительным системам и другому дополнительному оснащению;
- связанные с действиями оператора — возникают, если не выполнена предусмотренная последовательность действий или условия запуска операции.
Сигналы разных групп могут приводить к похожей реакции станка — например, остановке программы, запрету движения или невозможности запуска цикла. На набор сообщений также влияют основные узлы, установленные опции и дополнительное оснащение.
Почему универсальная таблица кодов не подходит для всех станков
Коды ошибок ЧПУ зависят от модели оборудования, установленной системы управления, ее серии и версии, программной конфигурации, PLC/PMC-логики и доступных опций. Даже два станка с одной и той же системой ЧПУ могут иметь разные обозначения alarm, если отличаются конструкцией, конфигурацией или логикой, заданной изготовителем оборудования.
В документации Siemens SINUMERIK, например, сообщения разделяются по различным подсистемам и источникам — NC, циклам, HMI, приводам, I/O и PLC. Часть PLC-сообщений формируется изготовителем станка и зависит от его конкретной конфигурации. Поэтому расшифровка начинается с документации именно к используемой модели оборудования и установленной системе ЧПУ, а не с универсальной таблицы.
Особенно это важно для станков с большим количеством управляемых узлов и дополнительного оснащения. Категории 5 осевые токарно фрезерные, сверлильно-фрезерные вертикальные и 5 осевые фрезерные могут включать оборудование с разными приводами, дополнительными осями, датчиками, системами безопасности и периферией. Поэтому одинаковое объяснение alarm нельзя переносить между моделями без проверки документации.
Как искать причину alarm-сообщения
Первый источник — руководство по эксплуатации конкретного станка и документация установленной системы управления. В разделах Alarm, Troubleshooting или Diagnostics сверяют номер и текст сообщения, условия его появления, возможные причины и действия, разрешенные изготовителем.
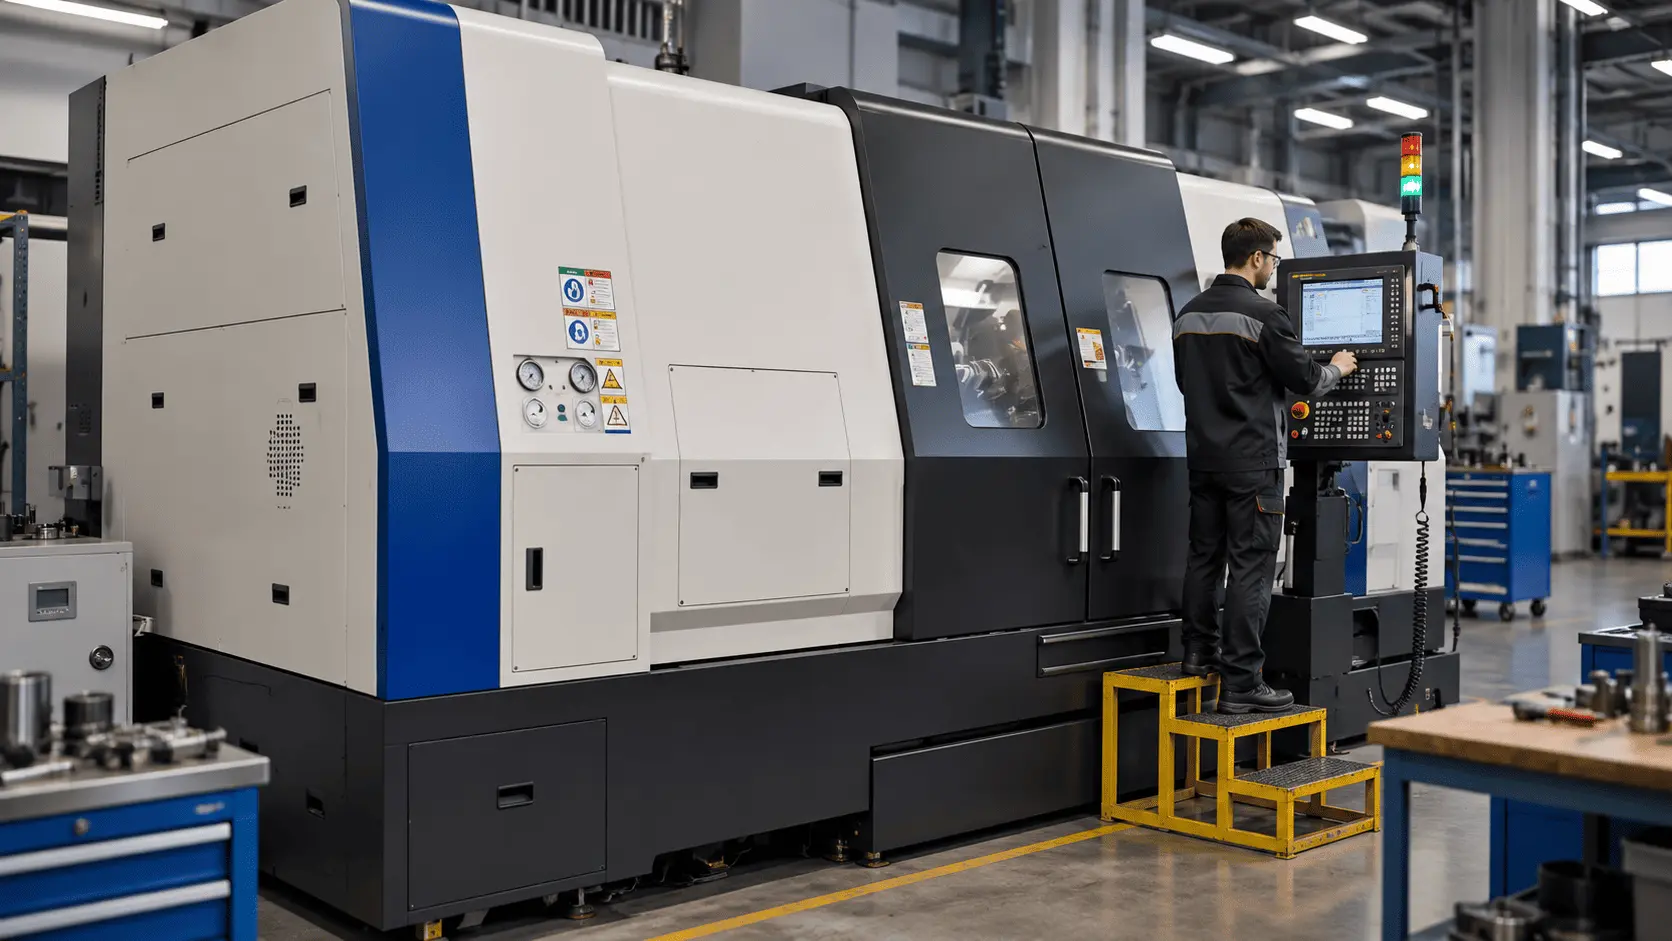
Порядок проверки может быть таким:
- Зафиксировать сообщение и обстоятельства его появления.
- Найти описание alarm для конкретной модели станка и версии системы ЧПУ.
- Проверить условия, доступные оператору и прямо указанные в документации изготовителя.
- Выполнить предусмотренный тест, если он описан в инструкции и не требует сервисного доступа.
- Если alarm повторяется или причина не определяется предусмотренными проверками, передать собранные данные технической службе.
Такая диагностика помогает не менять детали и узлы наугад. Если для дальнейшей проверки требуется доступ к приводным модулям, цепям безопасности, электрооборудованию, системным параметрам или PLC/PMC, работу должен выполнять квалифицированный специалист.
Когда нужен сервисный специалист
Не следует без соответствующих полномочий и сервисной документации изменять системные или сервисные параметры, обходить защитные блокировки или редактировать PLC/PMC-программу. То же относится к ситуациям, когда для диагностики или устранения неисправности требуются ремонт, демонтаж электронных компонентов либо замена элементов привода.
Отдельной проверки требуют случаи, когда перед появлением alarm обновлялось ПО, менялась прошивка или конфигурация оборудования. Возможная несовместимость версий должна оцениваться по документации производителя и истории выполненных изменений, а не путем экспериментальной корректировки параметров.
Если проблема появилась после перемещения оборудования, сама транспортировка не является диагнозом. Сервисной службе важно знать, какие работы выполнялись до повторного запуска, какие подключения или настройки изменялись и какие проверки были проведены после установки. Это помогает последовательно проверить предусмотренные производителем точки контроля.
Как снизить риск повторных остановок
Профилактика основана на соблюдении регламентов конкретного оборудования. На стабильность работы влияют условия производства, загрязнение, качество технического обслуживания, соблюдение установленных настроек и условий эксплуатации, а также естественный износ компонентов.
В регламент полезно включить:
- осмотры с периодичностью, установленной изготовителем;
- контроль рабочих жидкостей, фильтров и системы смазки;
- проверку датчиков и защитных устройств по предусмотренным процедурам;
- журнал повторяющихся alarm-сообщений и выполненных действий;
- обращение в сервис при сообщениях, для диагностики которых требуется доступ к защищенным настройкам или сервисным функциям.
Правила обслуживания зависят от модели, комплектации и условий эксплуатации оборудования. Важный фактор — достоверная история событий: она помогает связать сообщение с условиями его появления и выявить повторяющиеся причины остановок.
Корректная эксплуатация и своевременное техническое обслуживание снижают риск внеплановых простоев, но каждый alarm следует анализировать по документации конкретного станка. Специалисты ООО «ТЕХНИЧЕСКИЙ КЛАСТЕР», официального представителя WIA Machine Tools в Украине, сопровождают оборудование от подбора и ввода в эксплуатацию до технической поддержки и сервисного обслуживания.