
Выбор металлообрабатывающего оборудования начинается с анализа производственной задачи. Станки с ЧПУ могут использовать один и тот же принцип программного управления, однако их конструкция, кинематика и технологические возможности существенно различаются. Поэтому такая классификация позволяет сопоставить геометрию деталей, перечень операций, серийность производства и требуемую производительность с возможностями конкретного оборудования.
На практике виды ЧПУ станков удобно разделять прежде всего по технологическому назначению, компоновке, количеству и типу управляемых осей, а также уровню автоматизации. Именно эти признаки определяют, почему для обработки вала выбирают токарный центр, для корпусной детали — вертикальный или горизонтальный обрабатывающий центр, а для сложной геометрии может потребоваться пятиосевая или токарно-фрезерная конфигурация.
По каким признакам классифицируют станки с ЧПУ
Один признак не дает полной картины. Например, два вертикальных обрабатывающих центра могут иметь одинаковую общую компоновку, но отличаться количеством и типом управляемых осей, рабочей зоной, характеристиками шпинделя и уровнем автоматизации.
При классификации станков с ЧПУ обычно учитывают:
- технологическое назначение и основные выполняемые операции;
- компоновку станка, ориентацию шпинделя и расположение рабочих узлов;
- количество и тип линейных и поворотных осей;
- размеры рабочей зоны и допустимые параметры заготовки;
- возможность совмещения нескольких видов обработки;
- уровень автоматизации и дополнительного оснащения.
Такой подход позволяет определить, какая кинематическая схема и конфигурация оборудования лучше соответствуют геометрии деталей, технологическому маршруту и требованиям конкретного производства.
Из каких компонентов состоит станок с ЧПУ
Станок с ЧПУ представляет собой единую электромеханическую систему. Контроллер интерпретирует управляющую программу и формирует команды для приводов, а механические узлы обеспечивают заданные перемещения и процесс резания. Поэтому возможности оборудования зависят от совместной работы системы управления, приводов, шпинделя, измерительных устройств и несущей конструкции.

В зависимости от типа и компоновки станка в его состав входят:
- станина, колонна, суппорт, рабочий стол и другие несущие узлы;
- шпиндельный узел, обеспечивающий вращение инструмента или заготовки;
- сервоприводы управляемых осей;
- направляющие и механизмы передачи движения;
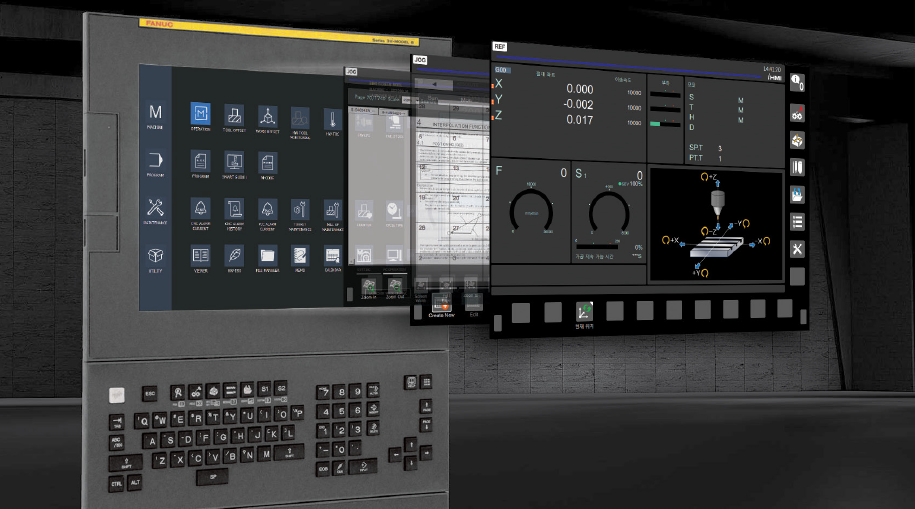
- система ЧПУ и операторская панель с дисплеем;
- измерительные устройства, используемые для контроля положения осей;
- вспомогательные системы смены инструмента, подачи СОЖ и удаления стружки.
В контроллере микропроцессор обрабатывает запрограммированные команды и выполняет необходимые вычисления, в том числе для интерполяции траектории. Память системы используется для хранения управляющих программ, параметров станка, корректоров и других технологических данных.
Классификация систем ЧПУ по характеру перемещений
По характеру управления движением различают позиционные и контурные системы ЧПУ. Позиционные системы обеспечивают перемещение рабочего узла в заданные координаты, после чего выполняется технологическая операция. Траектория между точками в этом случае не формирует обрабатываемую поверхность, поэтому такой принцип применяется там, где важен выход в определенное положение, например при сверлении отверстий.
Контурные, или непрерывные, системы управляют согласованным движением нескольких осей непосредственно во время обработки. Контроллер рассчитывает промежуточные координаты и поддерживает перемещение инструмента по заданной траектории. Такой режим используется при точении профилей, фрезеровании контуров и многоосевой обработке.
В современных промышленных системах ЧПУ позиционирование и различные виды интерполяции обычно объединены в одном контроллере. Поэтому такая классификация описывает прежде всего характер управления перемещением, а не отдельные классы электронных систем.
Разомкнутые и замкнутые контуры управления
Еще один признак классификации систем ЧПУ — наличие обратной связи. В разомкнутой системе команда на перемещение передается приводу без постоянного контроля фактического положения исполнительного узла. В замкнутой системе датчики передают информацию о движении в контур регулирования, что позволяет сопоставлять заданные и фактические значения. Для современных промышленных металлорежущих станков характерно сервоуправление с обратной связью.
Отдельно системы могут работать как автономные решения на конкретном станке или быть подключены к производственной сети для передачи программ и технологических данных. Такое подключение расширяет возможности интеграции оборудования, но не меняет базовый принцип выполнения управляющей программы.
Как ЧПУ превращает программу в перемещение инструмента
Работа станка начинается с подготовки управляющей программы. Для простых операций ее можно создавать непосредственно на стойке ЧПУ, а для сложной геометрии обычно используют CAD/CAM-системы. Постпроцессор формирует код с учетом кинематики конкретного станка и требований системы управления.
Упрощенно процесс выглядит так:
- задаются геометрия детали, инструмент, подача, обороты и другие режимы обработки;
- постпроцессор формирует код, совместимый с конкретной системой и кинематикой станка;
- контроллер выполняет интерполяцию траектории и передает команды сервоприводам;
- измерительная система обеспечивает контроль фактического положения осей, а вспомогательные команды управляют шпинделем, инструментом и подачей СОЖ.
Для программирования широко применяется G-code, однако конкретный набор команд и их реализация зависят от системы ЧПУ и производителя оборудования. Поэтому даже при использовании общепринятых стандартов управляющую программу необходимо адаптировать и проверять для конкретного станка.
Основные типы станков по технологическому назначению
Для металлообработки одна из основных классификаций строится по характеру выполняемых операций и геометрии деталей. Она определяет, какой рабочий узел вращается, как устанавливается заготовка и какие поверхности можно обработать за одну установку.

К основным группам относятся:
- токарные станки для валов, втулок, фланцев и других деталей вращения;
- вертикальные и горизонтальные обрабатывающие центры для корпусных деталей, плит, пазов, отверстий и других элементов;
- пятиосевые центры для деталей сложной пространственной геометрии и многосторонней обработки;
- многоцелевые токарно-фрезерные решения, объединяющие токарные и фрезерные операции на одном оборудовании.
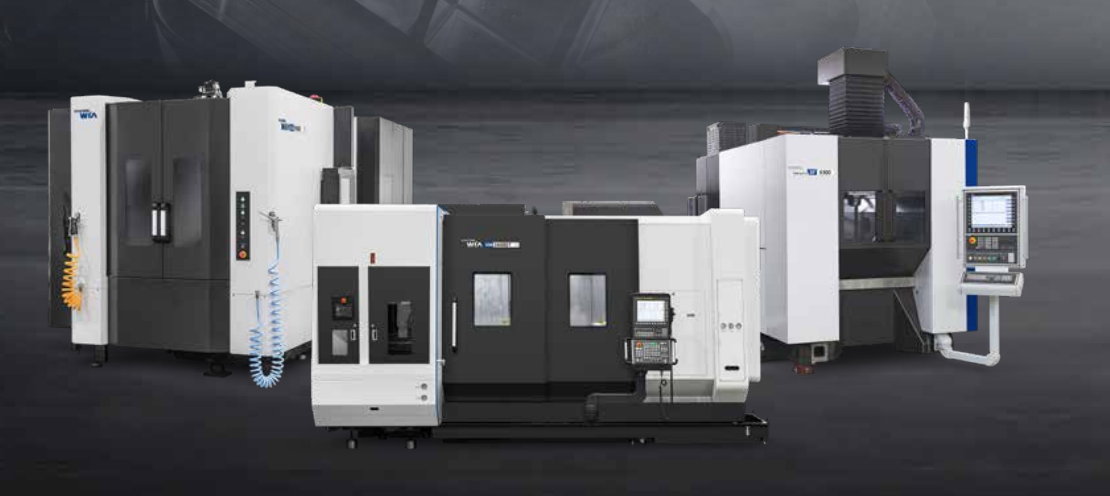
Токарные центры применяют прежде всего для обработки тел вращения. Вертикальные обрабатывающие центры подходят для широкого круга корпусных деталей, плит, оснастки и пресс-форм. Горизонтальные центры особенно эффективны при многосторонней обработке корпусов редукторов, гидравлических блоков, корпусов насосов и других сложных корпусных деталей. Пятиосевые станки используют там, где требуется изменять ориентацию инструмента относительно заготовки и сокращать количество переустановок.
Токарно-фрезерные и другие комбинированные решения выбирают, когда несколько разнотипных операций целесообразно выполнить за одну установку или на одном станке. При этом конкретный тип оборудования определяется не его общим названием, а геометрией детали, набором операций и требованиями к производительности.
Как строится классификация токарных станков с ЧПУ
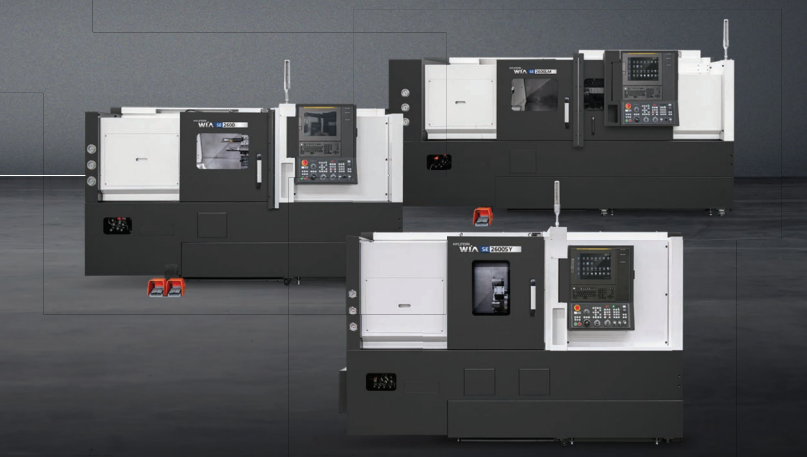
Классификация токарных станков с ЧПУ строится сразу по нескольким признакам: компоновке, количеству шпинделей и рабочих узлов, наличию приводного инструмента, дополнительных управляемых осей и средств автоматизации. Если сравнивать виды токарных станков с ЧПУ, их общая задача остается одной — обработка деталей вращения, при которой заготовка вращается относительно режущего инструмента.
К основным вариантам исполнения относятся:
- горизонтальные токарные центры для валов, втулок, фланцев и других деталей вращения;
- вертикально-токарные центры для крупных и тяжелых заготовок большого диаметра;
- двухшпиндельные модели, позволяющие обрабатывать деталь с двух сторон с автоматической передачей между шпинделями;
- токарно-фрезерные исполнения с приводным инструментом и осью C, а в зависимости от конфигурации — также с осью Y;
- многоосевые конфигурации для деталей, требующих сочетания нескольких видов обработки.
Эти признаки могут сочетаться в одном станке. Например, токарный центр может одновременно иметь два шпинделя, приводной инструмент и ось Y, поэтому конкретная конфигурация определяется технологией изготовления детали.
Подбирая токарные центры, учитывают максимальный диаметр и длину заготовки, проходное отверстие шпинделя, мощность и крутящий момент, состав управляемых осей, количество позиций револьверной головки и возможности автоматизации. Для серийного производства также важны пруткоподача, улавливатель готовых деталей, удаление стружки и роботизированная загрузка.
Какие виды фрезерных станков с ЧПУ используют в производстве
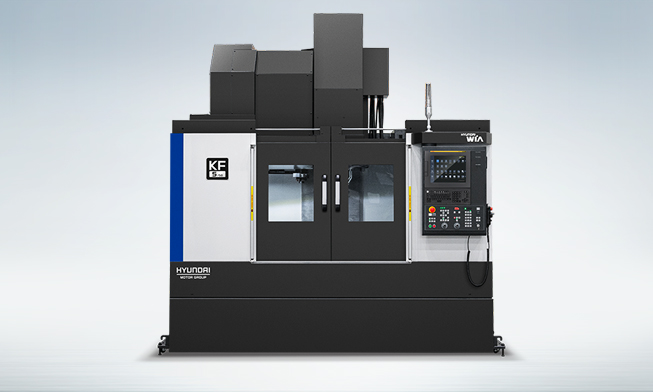
Для фрезерного оборудования одно из основных различий связано с ориентацией шпинделя и общей компоновкой станка. Вертикальная схема подходит для широкого круга операций по корпусным деталям, плитам, оснастке, пресс-формам и другим изделиям. Вертикальные обрабатывающие центры различаются размерами рабочего стола, ходами осей, типом направляющих, характеристиками шпинделя и количеством управляемых осей.
При горизонтальной компоновке шпиндель расположен параллельно поверхности рабочего стола или паллеты. Такая схема особенно эффективна при многосторонней обработке корпусных деталей, а стружка легче удаляется из зоны резания под действием собственного веса. Горизонтальные обрабатывающие центры могут оснащаться поворотными паллетами, системами автоматической смены паллет и выпускаться в различных исполнениях для высокопроизводительной и тяжелой обработки.
Пятиосевые обрабатывающие центры обычно сочетают три линейные и две поворотные оси. Такая кинематика позволяет изменять ориентацию инструмента или заготовки и обрабатывать детали сложной пространственной геометрии с минимальным количеством переустановок. Это снижает влияние повторного базирования на точность и упрощает технологический маршрут изготовления детали.
Чем токарно-фрезерные центры отличаются от специализированных станков
Токарно-фрезерные центры объединяют операции, которые на специализированном оборудовании пришлось бы выполнять на нескольких станках. Основой остается токарная обработка, а приводной инструмент и управляемая ось C позволяют выполнять сверление, фрезерование пазов, лысок и других элементов. В зависимости от конфигурации станок также может оснащаться осью Y, контршпинделем и дополнительными средствами автоматизации.
Токарно-фрезерные станки выбирают, когда значительную часть технологического маршрута целесообразно выполнить за одну установку. Сокращение числа переносов между станками уменьшает вспомогательное время и влияние повторного базирования на точность взаимного расположения поверхностей.
При этом комбинированная конфигурация нужна не для каждой детали. Если технологический процесс состоит преимущественно из простых однотипных операций, специализированный токарный или фрезерный станок может быть более рациональным решением по производительности и стоимости обработки.
Как число осей влияет на технологические возможности
Три линейные оси X, Y и Z формируют базовую кинематическую схему многих фрезерных обрабатывающих центров. Поворотные оси A, B и C позволяют изменять ориентацию инструмента или заготовки относительно друг друга и расширяют возможности многосторонней и пространственной обработки.
Увеличение количества управляемых осей может сократить число переустановок и открыть доступ к более сложной геометрии, но одновременно усложняет кинематику, программирование и требования к технологической подготовке.
При выборе важна не сама цифра, а соответствие конфигурации конкретной детали. Необходимо учитывать рабочую зону, допустимую массу заготовки, размеры инструмента, кинематические ограничения, возможности системы ЧПУ и требуемую производительность. Трехосевой центр с правильно подобранной оснасткой может быть эффективнее более сложного станка, если геометрия детали не требует дополнительных координат.
Что учитывать при выборе типа станка
Правильная оптимизация производственного участка начинается с анализа деталей и технологии их изготовления. Даже похожие изделия могут предъявлять разные требования к материалу, точности, производительности и уровню автоматизации.
Перед подбором оборудования необходимо определить:
- материал и марку металла, а также особенности его обработки;
- габариты, массу и форму исходной заготовки;
- перечень технологических операций и их последовательность;
- требуемые допуски и качество обрабатываемых поверхностей;
- планируемый объем выпуска и необходимую производительность;
- необходимость обработки нескольких плоскостей и сторон детали за одну установку;
- требования к автоматической загрузке, измерению детали и инструмента, а также удалению стружки;
- необходимую защиту рабочей зоны и требования безопасности эксплуатации.
Отдельно учитывают характер обработки. Для тяжелого чернового резания особенно важны жесткость конструкции, мощность и крутящий момент шпинделя, а также устойчивость направляющих к высоким нагрузкам. Для высокопроизводительной и точной чистовой обработки большее значение имеют частота вращения шпинделя, скорость перемещения осей, термостабильность оборудования и эффективная работа системы СОЖ.
Эти требования желательно заранее зафиксировать в техническом задании, а затем сопоставить их с характеристиками конкретного станка. Такой подход снижает риск выбрать оборудование с избыточными возможностями или, наоборот, с ограничениями, которые проявятся уже после запуска производства.
Как подобрать конфигурацию WIA Machine Tools под задачу предприятия
«ТЕХНИЧЕСКИЙ КЛАСТЕР» является официальным представителем WIA Machine Tools в Украине и работает с токарными, вертикальными, горизонтальными и другими обрабатывающими центрами производителя. Модель и заводская комплектация оборудования подбираются с учетом технического задания, геометрии деталей, требуемых операций, производительности и уровня автоматизации.
Специалисты компании анализируют исходные технологические данные и сопоставляют их с возможностями подходящих серий WIA Machine Tools. Сопровождение проекта включает подбор оборудования, поставку, монтаж, ввод в эксплуатацию, обучение персонала и сервисную поддержку.
Базовый принцип выбора заключается не в том, какой класс станка лучше сам по себе, а в том, какое оборудование обеспечит требуемый результат для конкретного технологического процесса. Для подготовки предложения специалистам «ТЕХНИЧЕСКОГО КЛАСТЕРА» можно предоставить чертежи деталей, информацию о материале, планируемом объеме выпуска, требуемой точности и основных операциях.