
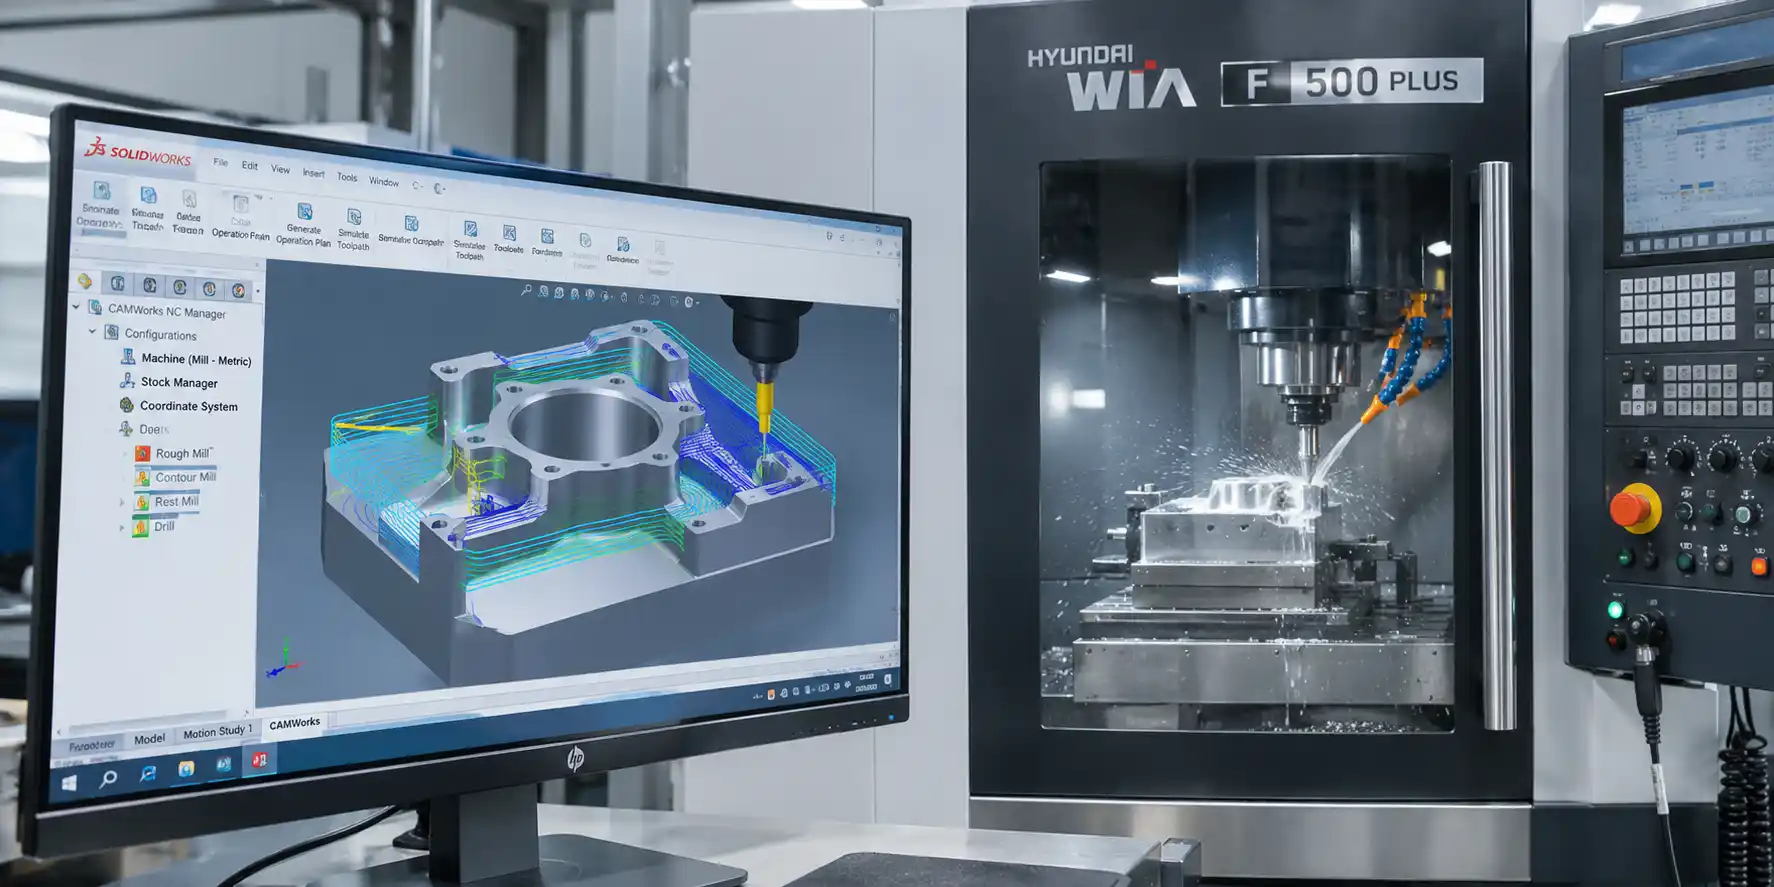
Під час виготовлення деталі на верстаті з числовим програмним керуванням результат залежить не лише від креслення та можливостей обладнання. Потрібно задати послідовність дій: вибрати інструмент, визначити режими різання, розрахувати траєкторію та перевірити, як вона проходитиме в робочій зоні. Цю роботу об’єднує програмування верстатів з ЧПК.
Керуюча програма задає переміщення інструмента або заготовки по координатних осях, частоту обертання шпинделя, подачу, зміну інструмента та інші команди. Система ЧПК інтерпретує ці команди, керує рухом осей, роботою шпинделя та взаємодіє з іншими системами верстата. Від правильної підготовки програми залежать точність деталі, якість поверхні, тривалість циклу та безпека обробки.
У статті розглянемо основні способи створення керуючих програм, роль CAD/CAM-систем та особливості підготовки керуючих програм, які виконують токарні та фрезерні верстати.
Що дає керуюча програма
Керуюча програма перетворює технологічний план на послідовність команд, зрозумілих системі ЧПК. У ній задають координати та переміщення, послідовність операцій, режими обробки, роботу інструмента й допоміжних функцій верстата.
Програмування на верстатах з ЧПК дозволяє відтворювати задану послідовність операцій і переміщень від деталі до деталі. Під час роботи на такому обладнанні, як токарно-фрезерні центри, це особливо важливо при серійному випуску: якщо заготовки, оснащення, інструмент та умови закріплення відповідають прийнятій наладці, верстат може повторювати один і той самий цикл обробки. При цьому стабільність результату залежить також від стану обладнання, коректності наладки, інструмента та контролю процесу.
Керуюча програма дозволяє:
- задавати переміщення по лінійних і кругових траєкторіях;
- керувати зміною або індексацією інструмента та виконанням технологічних циклів, якщо такі функції передбачені конструкцією верстата;
- виконувати обробку контурів, отворів, різьб, уступів та інших елементів;
- повторювати перевірену послідовність операцій на серії заготовок;
- координувати рух кількох осей і роботу автоматизованих вузлів верстата.
Ці можливості скорочують частку ручних дій безпосередньо під час циклу та допомагають дотримуватися заданої послідовності обробки. Перед запуском необхідно переконатися, що програма, інструмент, режими обробки, заготовка та схема її закріплення відповідають підготовленій технології та наладці.
Основи підготовки коду
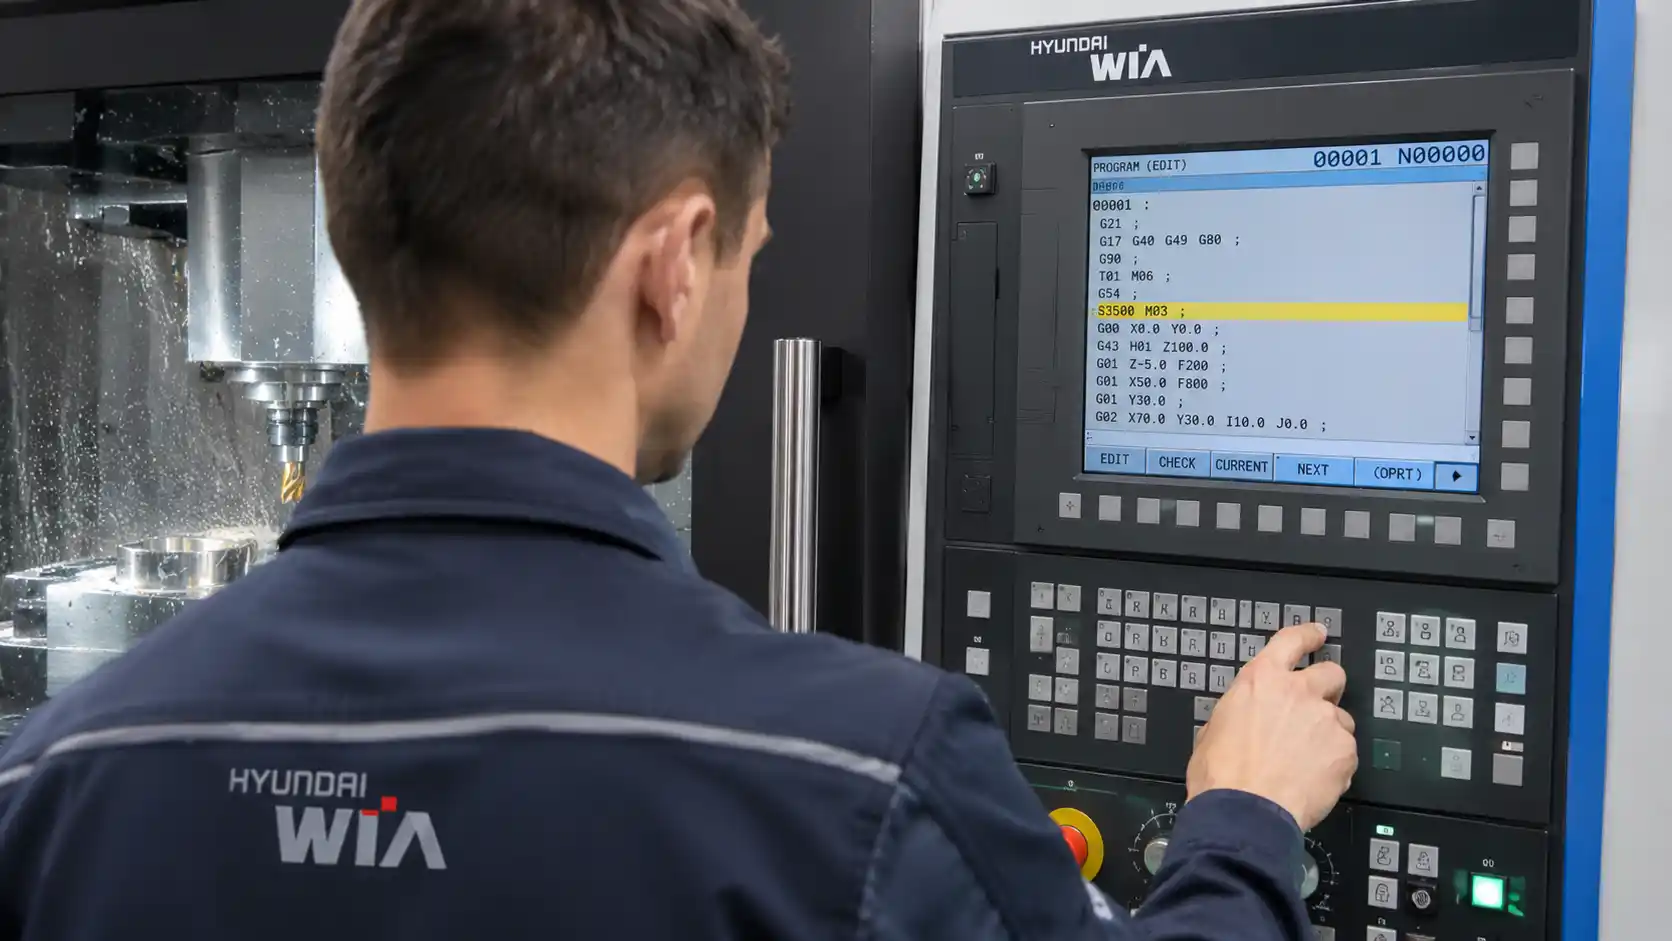
Програмування систем ЧПК зазвичай включає опис геометрії переміщень і технологічних параметрів обробки. Для цього використовують G-коди та інші команди й функції, передбачені конкретною системою керування. Набір команд, їх синтаксис та особливості виконання можуть відрізнятися залежно від системи ЧПК, її версії та конфігурації обладнання, тому програму готують з урахуванням документації виробника конкретного верстата й системи керування.
Слово «код» часто використовують як загальну назву команд керуючої програми. У ній можуть задаватися переміщення осей, подача, частота обертання шпинделя, вибір і зміна інструмента, робота МОР та інші допоміжні функції, а також переходи між етапами обробки.
Написання коду вимагає розуміння креслення, технології обробки та умов, у яких програма виконуватиметься на верстаті. Помилкова координата, неправильно задана робоча система координат або некоректна корекція інструмента можуть призвести до браку чи зіткнення інструмента із заготовкою та елементами оснащення. Тому підготовка коду завжди пов’язана з перевіркою логіки програми, вихідних даних та умов її виконання.
Ручний спосіб і CAD/CAM-системи
Для простої деталі коротку програму іноді пишуть вручну: безпосередньо на пульті ЧПК або за допомогою редактора. Такий ручний спосіб може бути зручним для нескладних операцій, типових циклів і невеликих коригувань, коли траєкторію легко простежити за кресленням.
Програмування фрезерних верстатів з ЧПК часто виконують за допомогою CAD/CAM-систем. У CAD створюють або відкривають геометричну модель деталі, а CAM використовують для планування обробки, вибору операцій і розрахунку траєкторій інструмента. Після цього постпроцесор перетворює підготовлені траєкторії на керуючу програму з урахуванням конкретної моделі верстата, системи ЧПК, його кінематики та конфігурації. Такий підхід особливо корисний для складних контурів, багатокоординатної обробки та деталей, для яких надійно задати траєкторію вручну складно.
Зазвичай використовують два основні підходи:
- Ручне написання керуючої програми.
- Підготовка програми за допомогою CAD/CAM-системи.
На практиці ці способи часто комбінують. Наприклад, основну траєкторію та керуючу програму формують у CAM-системі, а спеціаліст потім вносить допустимі правки в програму або коригує окремі технологічні значення відповідно до прийнятої на підприємстві процедури.
Під час вибору методу враховують складність деталі, вимоги до точності, наявне програмне забезпечення, конфігурацію обладнання та кваліфікацію команди. Важливо, щоб спосіб підготовки програми відповідав можливостям конкретного верстата та був зрозумілим спеціалістам, які виконуватимуть наладку, перевірку й запуск.
Як відбувається створення програми
Процес починається з вихідних даних: креслення або 3D-моделі деталі, матеріалу та розмірів заготовки, вимог до допусків, шорсткості й продуктивності. На їх основі визначають послідовність установів і операцій, підбирають інструмент та призначають режими обробки.
Під час роботи в CAM-системі спеціаліст задає заготовку, інструмент, технологічні операції та розраховує траєкторії обробки. Після цього керуючу програму формують за допомогою відповідного постпроцесора.
Перед передачею програми на верстат її бажано перевірити за допомогою доступної симуляції. Вона допомагає виявити частину проблем до запуску обладнання: зайві або небезпечні переміщення, можливі зіткнення, неправильний напрямок обробки чи невідповідну послідовність операцій. При цьому достовірність симуляції залежить від коректності цифрових моделей верстата, інструмента, заготовки та оснащення.
Перший запуск нової або зміненої програми виконують контрольовано, використовуючи передбачені виробником верстата та системою ЧПК засоби перевірки — наприклад, покрокове виконання, контроль швидкості переміщень та інші доступні режими. Після виготовлення першої деталі перевіряють її розміри та результат обробки, а за потреби вносять допустимі коригування й повторно контролюють програму.
Токарна та фрезерна обробка
Під час програмування токарної обробки задають профіль деталі, послідовність точіння, свердління, нарізання різьби та інших переходів, а також режими для кожної операції. Програмування токарних верстатів з ЧПК будується навколо обертання заготовки та переміщення різального інструмента відносно неї. На складніших токарних і токарно-фрезерних центрах програма також може враховувати роботу приводного інструмента, додаткових осей, контршпинделя та синхронізацію окремих вузлів.
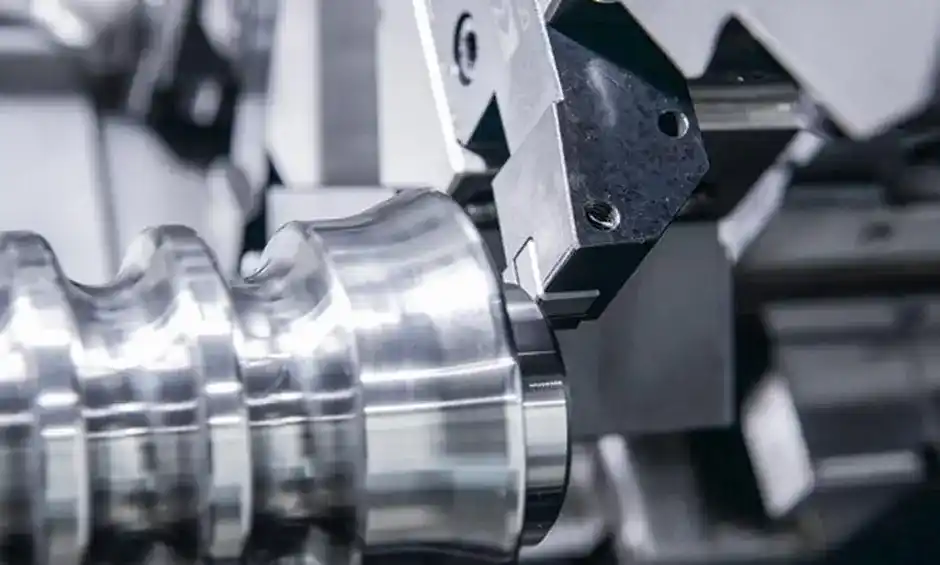
На фрезерному обладнанні обертається різальний інструмент, а його взаємне переміщення відносно заготовки формується керованими осями верстата. Програмування обробки деталей на верстатах з ЧПК може включати площинне та контурне фрезерування, обробку кишень, свердління та інші операції. Можливість обробляти кілька сторін деталі за одну установку залежить не лише від вертикального чи горизонтального компонування верстата, а й від його кінематики, наявності поворотних осей, столу, палетної системи та використовуваного оснащення.
Для складнішої комплексної обробки застосовують 5-осьові токарні центри та інші багатоосьові конфігурації. Залежно від конструкції вони можуть поєднувати токарні та фрезерні операції, використовувати приводний інструмент, додаткові керовані осі та контршпиндель.
Чим більше осей і автоматизованих вузлів використовується в процесі, тим уважніше необхідно перевіряти траєкторії та взаємодію механізмів. Для деталей, які відрізняються розмірами, але мають повторювану геометрію й послідовність операцій, може застосовуватися параметричне програмування. Розміри, положення елементів або інші передбачені значення задають через змінні, якщо такий підхід підтримує конкретна система ЧПК і відповідає задачі. Такий спосіб може використовуватися, наприклад, під час підготовки програм для серій деталей на токарні верстати.
Помилки, перевірка та особливості запуску
Навіть траєкторія, коректно розрахована в CAM-системі, не гарантує правильної обробки, якщо вихідні дані або фактична наладка верстата відрізняються від прийнятих під час підготовки програми. Поширені причини збоїв пов’язані з неправильно заданою робочою системою координат, помилками в геометрії або коректорах інструмента, невідповідним постпроцесором, неправильними вихідними даними та пропущеними допоміжними командами.
Перед запуском корисно пройти перевірочний список:
- зіставити програму з кресленням і технологічним планом;
- перевірити одиниці вимірювання, робочу систему координат і положення нуля деталі;
- звірити встановлений інструмент і необхідні геометричні корекції з даними системи ЧПК;
- переглянути траєкторію в симуляції та перевірити безпечні переміщення;
- переконатися, що заготовка й оснащення встановлені відповідно до карти налагодження;
- виконати контрольовану перевірку програми в передбаченому для конкретного верстата режимі та уважно стежити за першими переміщеннями.
Правильність готової деталі залежить не лише від керуючої програми. На результат впливають стан і точність обладнання, інструмент, його корекції, закріплення заготовки, коректність наладки та вибрані режими обробки. Тому розробник керуючої програми, налагоджувальник і оператор повинні враховувати не лише розрахункову траєкторію, а й реальні умови виконання обробки. Для стабільної серії необхідні справне обладнання, підтверджена наладка та контроль перших виробів.
Під час впровадження нового обладнання команді потрібні технічні консультації, навчання та сервісна підтримка. ТОВ «ТЕХНІЧНИЙ КЛАСТЕР», офіційний представник WIA Machine Tools в Україні, супроводжує підприємства від підбору верстата до монтажу, введення в експлуатацію та навчання персоналу. Фахівці допомагають співвіднести виробничу задачу з можливостями обладнання та визначити вимоги до автоматизації й програмної підготовки.