
Вибір металообробного обладнання починається з аналізу виробничого завдання. Верстати з ЧПК можуть використовувати один і той самий принцип програмного керування, однак їхня конструкція, кінематика та технологічні можливості суттєво відрізняються. Тому така класифікація дає змогу зіставити геометрію деталей, перелік операцій, серійність виробництва та необхідну продуктивність із можливостями конкретного обладнання.
На практиці види верстатів з ЧПК доцільно розділяти насамперед за технологічним призначенням, компонуванням, кількістю та типом керованих осей, а також рівнем автоматизації. Саме ці ознаки визначають, чому для обробки вала обирають токарний центр, для корпусної деталі — вертикальний або горизонтальний обробний центр, а для складної геометрії може знадобитися п'ятиосьова або токарно-фрезерна конфігурація.
За якими ознаками класифікують верстати з ЧПК
Одна ознака не дає повної картини. Наприклад, два вертикальні обробні центри можуть мати однакове загальне компонування, але відрізнятися кількістю та типом керованих осей, робочою зоною, характеристиками шпинделя та рівнем автоматизації.
Під час класифікації верстатів з ЧПК зазвичай враховують:
- технологічне призначення та основні виконувані операції;
- компонування верстата, орієнтацію шпинделя та розташування робочих вузлів;
- кількість і тип лінійних та поворотних осей;
- розміри робочої зони та допустимі параметри заготовки;
- можливість поєднання кількох видів обробки;
- рівень автоматизації та додаткового оснащення.
Такий підхід дає змогу визначити, яка кінематична схема та конфігурація обладнання краще відповідають геометрії деталей, технологічному маршруту й вимогам конкретного виробництва.
З яких компонентів складається верстат з ЧПК
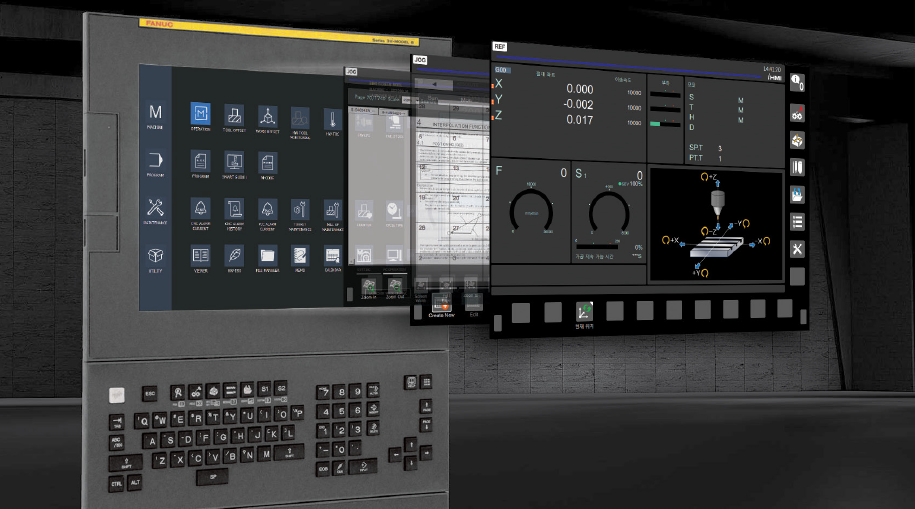
Верстат з ЧПК являє собою єдину електромеханічну систему. Контролер інтерпретує керуючу програму та формує команди для приводів, а механічні вузли забезпечують задані переміщення і процес різання. Тому можливості обладнання залежать від спільної роботи системи керування, приводів, шпинделя, вимірювальних пристроїв і несучої конструкції.

Залежно від типу та компонування верстата до його складу входять:
- станина, колона, супорт, робочий стіл та інші несучі вузли;
- шпиндельний вузол, що забезпечує обертання інструмента або заготовки;
- сервоприводи керованих осей;
- напрямні та механізми передачі руху;
- система ЧПК та операторська панель із дисплеєм;
- вимірювальні пристрої, що використовуються для контролю положення осей;
- допоміжні системи зміни інструмента, подавання МОР і видалення стружки.
У контролері мікропроцесор обробляє запрограмовані команди та виконує необхідні обчислення, зокрема для інтерполяції траєкторії. Пам'ять системи використовується для зберігання керуючих програм, параметрів верстата, коректорів та інших технологічних даних.
Класифікація систем ЧПК за характером переміщень
За характером керування рухом розрізняють позиційні та контурні системи ЧПК. Позиційні системи забезпечують переміщення робочого вузла в задані координати, після чого виконується технологічна операція. Траєкторія між точками в цьому випадку не формує оброблювану поверхню, тому такий принцип застосовується там, де важливий вихід у визначене положення, наприклад під час свердління отворів.
Контурні, або безперервні, системи керують узгодженим рухом кількох осей безпосередньо під час обробки. Контролер розраховує проміжні координати та підтримує переміщення інструмента за заданою траєкторією. Такий режим використовується під час точіння профілів, фрезерування контурів і багатоосьової обробки.
У сучасних промислових системах ЧПК позиціонування та різні види інтерполяції зазвичай поєднані в одному контролері. Тому така класифікація описує насамперед характер керування переміщенням, а не окремі класи електронних систем.
Розімкнуті та замкнуті контури керування
Ще одна ознака класифікації систем ЧПК — наявність зворотного зв'язку. У розімкнутій системі команда на переміщення передається приводу без постійного контролю фактичного положення виконавчого вузла. У замкнутій системі датчики передають інформацію про рух у контур регулювання, що дає змогу зіставляти задані та фактичні значення. Для сучасних промислових металорізальних верстатів характерне сервокерування зі зворотним зв'язком.
Окремо системи можуть працювати як автономні рішення на конкретному верстаті або бути підключені до виробничої мережі для передавання програм і технологічних даних. Таке підключення розширює можливості інтеграції обладнання, але не змінює базового принципу виконання керуючої програми.
Як ЧПК перетворює програму на переміщення інструмента
Робота верстата починається з підготовки керуючої програми. Для простих операцій її можна створювати безпосередньо на стійці ЧПК, а для складної геометрії зазвичай використовують CAD/CAM-системи. Постпроцесор формує код з урахуванням кінематики конкретного верстата та вимог системи керування.
Спрощено процес виглядає так:
- задаються геометрія деталі, інструмент, подача, оберти та інші режими обробки;
- постпроцесор формує код, сумісний із конкретною системою та кінематикою верстата;
- контролер виконує інтерполяцію траєкторії та передає команди сервоприводам;
- вимірювальна система забезпечує контроль фактичного положення осей, а допоміжні команди керують шпинделем, інструментом і подаванням МОР.
Для програмування широко застосовується G-code, однак конкретний набір команд та їх реалізація залежать від системи ЧПК і виробника обладнання. Тому навіть за використання загальноприйнятих стандартів керуючу програму необхідно адаптувати та перевіряти для конкретного верстата.
Основні типи верстатів за технологічним призначенням
Для металообробки одна з основних класифікацій будується за характером виконуваних операцій і геометрією деталей. Вона визначає, який робочий вузол обертається, як встановлюється заготовка та які поверхні можна обробити за одну установку.

До основних груп належать:
- токарні верстати для валів, втулок, фланців та інших деталей обертання;
- вертикальні та горизонтальні обробні центри для корпусних деталей, плит, пазів, отворів та інших елементів;
- п'ятиосьові центри для деталей складної просторової геометрії та багатосторонньої обробки;
- багатоцільові токарно-фрезерні рішення, що поєднують токарні та фрезерні операції на одному обладнанні.
Токарні центри застосовують насамперед для обробки тіл обертання. Вертикальні обробні центри підходять для широкого спектра корпусних деталей, плит, оснащення та прес-форм. Горизонтальні центри особливо ефективні під час багатосторонньої обробки корпусів редукторів, гідравлічних блоків, корпусів насосів та інших складних корпусних деталей. П'ятиосьові верстати використовують там, де необхідно змінювати орієнтацію інструмента відносно заготовки та скорочувати кількість переустановок.
Токарно-фрезерні та інші комбіновані рішення обирають, коли кілька різнотипних операцій доцільно виконати за одну установку або на одному верстаті. При цьому конкретний тип обладнання визначається не його загальною назвою, а геометрією деталі, набором операцій і вимогами до продуктивності.
Як будується класифікація токарних верстатів з ЧПК
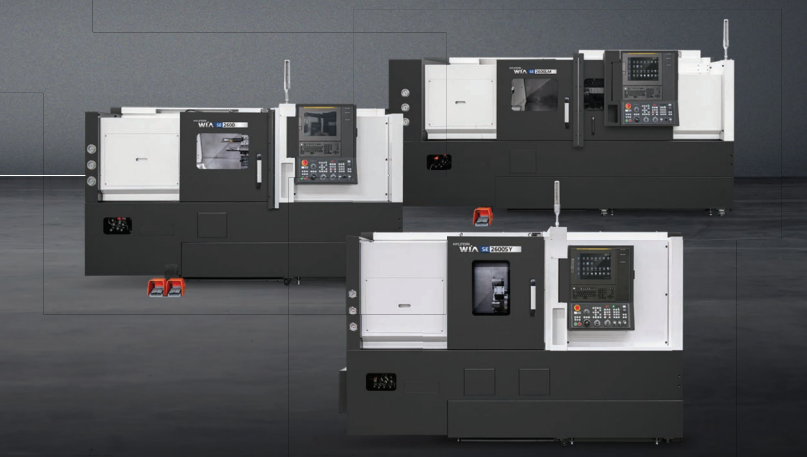
Класифікація токарних верстатів з ЧПК будується відразу за кількома ознаками: компонуванням, кількістю шпинделів і робочих вузлів, наявністю привідного інструмента, додаткових керованих осей та засобів автоматизації. Якщо порівнювати види токарних верстатів з ЧПК, їхнє спільне завдання залишається одним — обробка деталей обертання, під час якої заготовка обертається відносно різального інструмента.
До основних варіантів виконання належать:
- горизонтальні токарні центри для валів, втулок, фланців та інших деталей обертання;
- вертикально-токарні центри для великих і важких заготовок значного діаметра;
- двошпиндельні моделі, що дають змогу обробляти деталь із двох сторін з автоматичною передачею між шпинделями;
- токарно-фрезерні виконання з привідним інструментом і віссю C, а залежно від конфігурації — також із віссю Y;
- багатоосьові конфігурації для деталей, що потребують поєднання кількох видів обробки.
Ці ознаки можуть поєднуватися в одному верстаті. Наприклад, токарний центр може одночасно мати два шпинделі, привідний інструмент і вісь Y, тому конкретна конфігурація визначається технологією виготовлення деталі.
Підбираючи токарні центри, враховують максимальний діаметр і довжину заготовки, прохідний отвір шпинделя, потужність і крутний момент, склад керованих осей, кількість позицій револьверної головки та можливості автоматизації. Для серійного виробництва також важливі подавання прутка, уловлювач готових деталей, видалення стружки та роботизоване завантаження.
Які види фрезерних верстатів з ЧПК використовують у виробництві
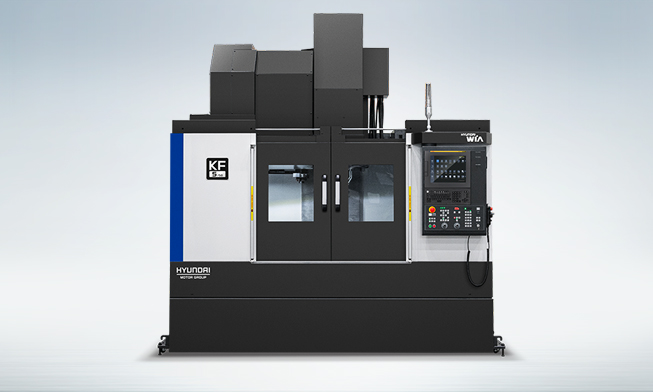
Для фрезерного обладнання одна з основних відмінностей пов'язана з орієнтацією шпинделя та загальним компонуванням верстата. Вертикальна схема підходить для широкого спектра операцій із корпусними деталями, плитами, оснащенням, прес-формами та іншими виробами. Вертикальні обробні центри відрізняються розмірами робочого столу, ходами осей, типом напрямних, характеристиками шпинделя та кількістю керованих осей.
За горизонтального компонування шпиндель розташований паралельно поверхні робочого столу або палети. Така схема особливо ефективна під час багатосторонньої обробки корпусних деталей, а стружка легше видаляється із зони різання під дією власної ваги. Горизонтальні обробні центри можуть оснащуватися поворотними палетами, системами автоматичної зміни палет і випускатися в різних виконаннях для високопродуктивної та важкої обробки.
П'ятиосьові обробні центри зазвичай поєднують три лінійні та дві поворотні осі. Така кінематика дає змогу змінювати орієнтацію інструмента або заготовки та обробляти деталі складної просторової геометрії з мінімальною кількістю переустановок. Це зменшує вплив повторного базування на точність і спрощує технологічний маршрут виготовлення деталі.
Чим токарно-фрезерні центри відрізняються від спеціалізованих верстатів
Токарно-фрезерні центри поєднують операції, які на спеціалізованому обладнанні довелося б виконувати на кількох верстатах. Основою залишається токарна обробка, а привідний інструмент і керована вісь C дають змогу виконувати свердління, фрезерування пазів, лисок та інших елементів. Залежно від конфігурації верстат також може оснащуватися віссю Y, контршпинделем і додатковими засобами автоматизації.
Токарно-фрезерні верстати обирають, коли значну частину технологічного маршруту доцільно виконати за одну установку. Скорочення кількості перенесень між верстатами зменшує допоміжний час і вплив повторного базування на точність взаємного розташування поверхонь.
Водночас комбінована конфігурація потрібна не для кожної деталі. Якщо технологічний процес складається переважно з простих однотипних операцій, спеціалізований токарний або фрезерний верстат може бути раціональнішим рішенням за продуктивністю та вартістю обробки.
Як кількість осей впливає на технологічні можливості
Три лінійні осі X, Y і Z формують базову кінематичну схему багатьох фрезерних обробних центрів. Поворотні осі A, B і C дають змогу змінювати орієнтацію інструмента або заготовки відносно одне одного та розширюють можливості багатосторонньої і просторової обробки.
Збільшення кількості керованих осей може скоротити число переустановок і відкрити доступ до складнішої геометрії, але водночас ускладнює кінематику, програмування та вимоги до технологічної підготовки.
Під час вибору важлива не сама цифра, а відповідність конфігурації конкретній деталі. Необхідно враховувати робочу зону, допустиму масу заготовки, розміри інструмента, кінематичні обмеження, можливості системи ЧПК і необхідну продуктивність. Триосьовий центр із правильно підібраним оснащенням може бути ефективнішим за складніший верстат, якщо геометрія деталі не потребує додаткових координат.
Що враховувати під час вибору типу верстата
Правильна оптимізація виробничої дільниці починається з аналізу деталей і технології їх виготовлення. Навіть схожі вироби можуть мати різні вимоги до матеріалу, точності, продуктивності та рівня автоматизації.
Перед підбором обладнання необхідно визначити:
- матеріал і марку металу, а також особливості його обробки;
- габарити, масу та форму вихідної заготовки;
- перелік технологічних операцій та їх послідовність;
- необхідні допуски та якість оброблюваних поверхонь;
- планований обсяг випуску та необхідну продуктивність;
- необхідність обробки кількох площин і сторін деталі за одну установку;
- вимоги до автоматичного завантаження, вимірювання деталі та інструмента, а також видалення стружки;
- необхідний захист робочої зони та вимоги безпеки експлуатації.
Окремо враховують характер обробки. Для важкого чорнового різання особливо важливі жорсткість конструкції, потужність і крутний момент шпинделя, а також стійкість напрямних до високих навантажень. Для високопродуктивної та точної чистової обробки більше значення мають частота обертання шпинделя, швидкість переміщення осей, термостабільність обладнання та ефективна робота системи МОР.
Ці вимоги бажано заздалегідь зафіксувати в технічному завданні, а потім зіставити їх із характеристиками конкретного верстата. Такий підхід знижує ризик обрати обладнання з надлишковими можливостями або, навпаки, з обмеженнями, які проявляться вже після запуску виробництва.
Як підібрати конфігурацію WIA Machine Tools під завдання підприємства
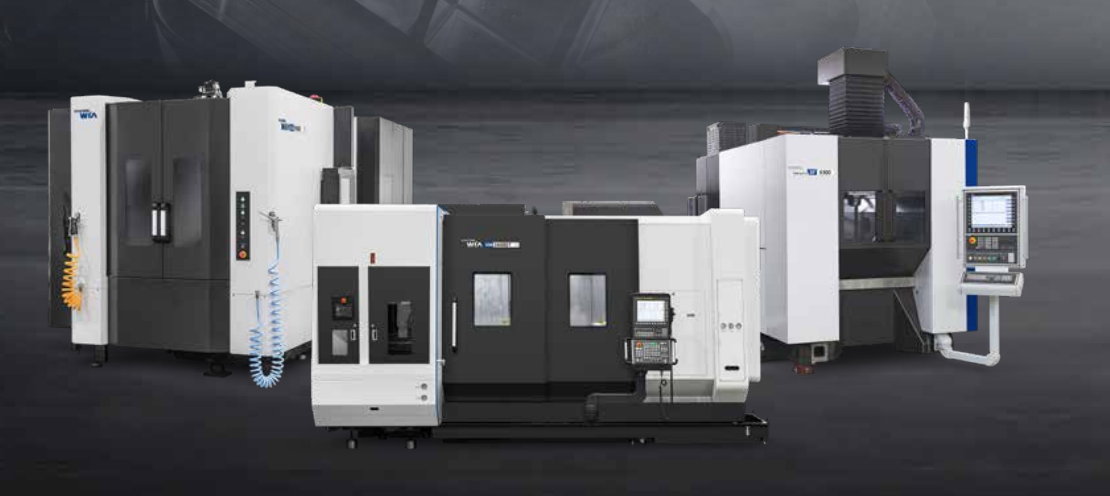
«ТЕХНІЧНИЙ КЛАСТЕР» є офіційним представником WIA Machine Tools в Україні та працює з токарними, вертикальними, горизонтальними й іншими обробними центрами виробника. Модель і заводська комплектація обладнання підбираються з урахуванням технічного завдання, геометрії деталей, необхідних операцій, продуктивності та рівня автоматизації.
Фахівці компанії аналізують вихідні технологічні дані та зіставляють їх із можливостями відповідних серій WIA Machine Tools. Супровід проєкту включає підбір обладнання, постачання, монтаж, введення в експлуатацію, навчання персоналу та сервісну підтримку.
Базовий принцип вибору полягає не в тому, який клас верстата кращий сам по собі, а в тому, яке обладнання забезпечить необхідний результат для конкретного технологічного процесу. Для підготовки пропозиції фахівцям «ТЕХНІЧНОГО КЛАСТЕРА» можна надати креслення деталей, інформацію про матеріал, планований обсяг випуску, необхідну точність та основні операції.